長年お付き合いのあった仕入先から、ある日「今期限りで廃業します」と告げられる。すぐに国内で代替先を探したものの、同じ精度で受けてくれる工場が見つからない——精密部品を扱う購買調達のご担当者から、こうしたご相談が増えています。
本コラムでは、代替先が国内で見つからない構造をデータで整理したうえで、廃業通知が届く前に着手できる手順をご紹介します。ベトナム調達が精密部品の品質基準をどこまで満たせるのかも、当社が把握している設備と検査体制に即して解説いたします。
精密部品の仕入先が抱える後継者問題は、バイヤーの生産リスク
仕入先の後継者問題を「その会社の経営課題」と整理してしまうと、供給停止は突然やってきます。統計上は事業承継が進む一方で、製造業の廃業は過去10年で最多に達しているためです。
後継者不在率は改善、それでも製造業の廃業は過去10年で最多
帝国データバンクの調査では、2025年の全国の後継者不在率は50.1%と前年から2.0ポイント低下し、製造業に限れば42.4%と全業種で最も低い水準でした(帝国データバンク「全国『後継者不在率』動向調査(2025年)」2025年11月21日発表)。一方、同社の別の調査では次の数字が出ています。
| 指標(全業種) | 2025年の実績 |
|---|---|
| 休廃業・解散件数 | 67,949件(前年比1.6%減/過去10年で2番目) |
| 代表者の平均年齢 | 71.5歳(60代以上が84.1%) |
| 指標(全業種) | 2025年の実績 |
| うち黒字だった割合 | 49.1%(2016年以降で初の50%割れ) |
| 製造業の件数 | 3,310件(前年比6.0%増/過去10年で最多) |
出典:帝国データバンク「全国企業『休廃業・解散』動向調査(2025年)」2026年1月9日発表
なお、この調査では「その他」を除く7業種すべてが3年連続で増加しており、増加は製造業だけの現象ではありません。2つの調査は対象が異なるため単純比較もできません。ただし、不在率が改善する一方で製造業の休廃業は増えており、不在率の低下だけで供給リスクが解消したとは判断できないということです。
黒字のまま静かに退場する町工場
注目していただきたいのは、休廃業・解散した企業の49.1%が黒字だった点です。黒字であっても休廃業に至る企業が一定数あり、財務状況だけでは供給停止リスクを捉えきれない可能性があります。与信管理の主眼は財務の健全性にあり、代表者の年齢や後継者の有無は定例のモニタリングでは拾いにくい情報です。
「暗黙知」が消えると何が起きるか
供給が止まるとき、失われるのは設備だけではありません。図面に書かれていない加工の判断も、同時に消えます。
図面どおりに作っても不良が出る
同じ図面を別の工場に渡しても、同じものが上がってくるとは限りません。加工順序、工具の選定、切削条件、熱の逃がし方といった判断は図面に記載されず、担当者の頭の中にしか残っていないからです。
当時の担当者がいないから製造不可と言われる
紙図面しか残っていない、注記の意図が読み取れない。こうした図面を新しい工場に持ち込むと、「指示の根拠が確認できないため受けられません」と断られる場合があります。技術力ではなく、責任の所在が確認できない図面を引き受けないという判断です。
仕入先の後継者問題を、調達担当者はどう察知するか
日常の取引のなかにも、確認できる材料はあります。
・代表者の年齢と後継者の有無:休廃業した企業の代表者平均年齢は全業種で71.5歳です。
・設備投資と現場の年齢構成:更新予定に具体性がない、若手が入っていないといった状態は、訪問時に見えやすいサインです。
・見積・納期回答の変化:即答だった案件に時間がかかり始めたら、対応できる人が減っているのかもしれません。
>>技術承継問題とは?製造業の調達担当者が知っておきたい供給リスクと海外調達
国内で代替先を探しても見つからない、その構造的な理由とは?
廃業通知を受けてから代替先を探し始めた企業の多くが、同じ壁に突き当たっています。見つからないのは探し方が悪いからではなく、受け皿そのものが減っているからです。
同業他社も同じ問題に直面している
代替先の第一候補は、たいてい同じ加工分野の別の工場でしょう。ところが、その工場もまた同じ人口構成のなかにあります。製造業の後継者不在率は42.4%、休廃業・解散した企業の代表者は60代以上が84.1%。今回の代替先が見つかっても、数年後に同じ状況が繰り返される可能性は残ります。
特殊加工の担い手が国内全体で減っている
汎用的な切削加工なら、まだ選択肢はあります。難しいのは、少量で、多工程で、特殊な形状や精度が求められる部品です。当社にも「特殊な形状や精度が求められるため、国内で対応不可と断られた」「設備更新が進まず、国内サプライヤーでは精度に限界がある」といったご相談が繰り返し寄せられています。
代替先が見つかっても、品質基準のすり合わせに時間と費用がかかる
候補が見つかってからが本番です。初回サンプルの製作、寸法検査、実装評価、設計変更、量産移行の判定。一巡させるには相応の期間がかかり、しかもこの工数は既存業務に上乗せされます。
だからこそ、廃業通知を受けてから動くと、在庫を食い潰しながらの綱渡りになります。逆に言えば、通知の前に一度でも試作を流しておけば、この期間を平常時に消化できるのです。
>>なぜ日本の町工場で断られた難加工が、ベトナムなら「日本以上の精度」で上がってくるのか?
仕入先の廃業通知が来る前に、今できることは何か?
ここからは着手する順番の話です。可視化を飛ばして代替先探しから入ると、優先順位のない探索になってしまいます。
現状の調達依存度を可視化する
まず、どの部品がどれだけ危ういのかを一覧にします。止まると出荷できなくなる部品に絞って構いません。
| 確認項目 | 見るポイント |
|---|---|
| 部品名・図番 | 止まると出荷が止まる部品に絞る |
| 現在の仕入先 | 1社発注か、複数社に分かれているか |
| 代表者の年齢・後継者の有無 | 未把握なら「未確認」と記入する |
| 図面の状態 | CADデータか、紙図面・PDFのみか |
| 確認項目 | 見るポイント |
| 代替先の有無 | 発注実績のある工場が他にもあるか |
| 停止時の影響 | 何日で出荷が止まるか、在庫は何カ月分か |
「代表者の年齢が未確認」「図面が紙のみ」「代替先ゼロ」が重なる部品が、最優先です。
代替先候補を常に探しておく
次に、優先度の高い部品から候補を探します。大切なのは、探すことと発注することを分けて考える点です。試作を1ロット流す、見積だけ取る、対応可否の回答をもらう。この程度でも、いざというときの選択肢になります。
リスク分散型調達として海外調達も選択肢に入れる
国内だけで候補が揃わない部品には、海外調達という選択肢が残ります。ここでの海外調達はコストダウンの手段ではなく、国内の1社に集中している供給を複線化する手段です。
当社にも、国内の仕入先が廃業して代替先が見つからないというご相談から海外調達へ切り替えられた事例が数多くあります。本コラムの末尾で、実際の製品事例をご紹介しています。
ベトナム海外調達は、精密部品の品質基準を満たせるのか?
最後に残るのは品質の不安でしょう。判断材料は現地の設備と検査の仕組みであり、この2つは発注前に確認できます。
「安かろう悪かろう」ではない、ベトナム精密加工の現在地
当社が提携するベトナムの協力企業は、価格の安さで選んでいません。現地視察と監査を経て、日本の製造基準を理解し、検査体制とトレーサビリティを備えた工場だけと直接契約しています。
切削を担う協力企業には、ブラザーのマシニングセンターSpeedio S500X1(精度±0.006)、森精機の立形マシニングセンターNV5000α1A/40(同±0.01)、MazakのNC旋盤QT-Primos100SGなどが並びます。研削側にはWASINO-ASのプロファイル研削機やSHIGIYAのCNC円筒研削機が揃っています(保有設備)。ただし、いずれも公表されている機械側のスペックです。部品の加工精度は図面と工程で決まります。
加工精度の実力値と、検査でどこまで担保できるか
精密部品で確認すべきなのは、加工機のスペックよりも「その公差を、どの測定機で保証するのか」でしょう。
この点について、当社の協力企業には測定設備も揃っています。三次元測定器はCARL ZEISSのCONTURA G2とX-CITEのXCITE-564。ほかに真円度を測る東京精密のRONDCOM-41C、表面性状・輪郭形状を測るACCRETECHのSurfcom NEX 031 SD-13も保有しています。寸法だけでなく、真円度・輪郭形状・面粗さを測る手段が現地にあります。
実際に、直角度0.01、平行度・平面度0.02、H7の穴公差といった幾何公差が求められる分配ブロックも調達しています。ただし、加工を担う協力企業と測定設備を持つ協力企業は同一ではありません。どの工場で加工し、どの測定機で成績書を出すかは、図面ごとに確認いたします。
| 発注前に確認できること | 図面ごとに個別確認が必要なこと |
|---|---|
| 加工設備の機種・機械精度 | 図面の公差がその設備と工程で成立するか |
| 発注前に確認できること | 図面ごとに個別確認が必要なこと |
| 測定設備の機種と測定範囲 | 幾何公差の項目ごとの測定手段 |
| 検査成績書を提出できるか | 特殊な表面処理や熱処理の対応可否 |
| Zoom検品の可否 | 要求ロット数と納期の成立可否 |
当社はNDA締結率100%、Zoom検品の導入率90%以上。通訳が同席するため、仕様の解釈違いはその場で修正できます。検品合格率99.30%、納品後の品質トラブル発生率0.2%以下、梱包トラブルゼロの継続日数500日以上です(生産・品質保証体制)。
いわいのマッチング力は、単なる海外発注の代行と何が違うのか?
当社が他社と異なるのは、部品を安く買うための仲介先ではなく、供給を止めない体制をともにつくるパートナーとして関わる点です。
ブローカーとパートナーの違い——課題解決を起点にする理由
海外で安く仕入れられる業者を紹介するだけなら、それは仲介にすぎません。短期的な価格差で工場を選ぶと、品質のばらつきや納期遅延が起きたときに関係が切れ、また一からサプライヤーを探すことになります。それでは国内の問題を海外に移しただけでしょう。当社が重視しているのは、その調達が数年先も続くかどうかです。
「なぜその部品が必要か」から始まるヒアリング
そのために、まず伺うのは図面の内容ではありません。なぜその部品が必要なのか、どのような品質と納期を求めているのか、という背景です。用途と要求水準がわからなければ、どの工場に振るべきか判断できないからです。
技術者による図面・現物の事前確認
ヒアリングの次に行うのが、技術的な検討と協力工場の選定です。図面がない部品でも、現物をお送りいただければ当社の技術者が寸法測定や材質分析を行い、現物からCADデータを起こすこともできます。図面データはAutoCADのほか、DXF、DWG、STEP、IGES、Parasolidなど主要な形式に対応しています(よくある質問)。紙図面や古いPDF図面しか残っていない場合は、図面データ化代行サービスでCADデータへ変換いたします。
品質の安定につながる仕組み
材料の調達から製造工程、検査に至るまでトレーサビリティを確保しているため、問題が発生しても工程を遡って原因を特定できます。納品前には製造工場で検査を行い、ご要望に応じて全品検査にも対応いたします。検査表の提出も可能です。その後、脱脂処理とトレー整理を経て、輸送に適した梱包で出荷します。品質は製造だけで決まるものではなく、契約と梱包によっても守られる——これが当社の考え方です。
なぜいわいのベトナム部品調達が選ばれるのか
仕入先の廃業は、財務データからは見えないまま、ある日突然やってきます。そして国内で代替先を探しても、担い手そのものが減っているため見つからない——これが今、精密部品の調達現場で起きていることです。株式会社いわいでは、日本の製造基準を理解したベトナムの協力工場と直接契約し、廃業リスクに備える「第二の調達ルート」を構築しています。
国内の仕入先に不安を感じている企業様、代替先が見つからずお困りの企業様は、ぜひ一度、いわいのベトナム調達をご検討ください。廃業通知が届いてからでは間に合わない備えも、今からなら平常時に進められます。
こちらのコラムでは海外部品調達のよくあるトラブルについてより詳しく完全ガイドとしてお届けしております。ぜひご覧ください。≫【完全ガイド】海外部品調達のよくあるトラブル10選とその解決策とは?
「国内品質×海外調達」を実現!海外協力工場の実力を、映像でご確認ください!
【ベトナム企業紹介】 設計から塗装・アフターサービスまでワンストップ対応
本動画では、設計から生産、塗装、アフターサービスまで 一貫して対応できる海外協力企業をご紹介しています。
【海外協力企業紹介】NDAに基づく情報管理体制|部品加工海外調達センター
本来であれば製造現場の詳細をお見せしたいところですが、 本動画では、NDA(秘密保持契約)に基づき公開できない箇所にぼかし加工を施しています。
【ベトナム協力企業紹介】精密加工から組立・塗装までワンストップ。ベトナム巨大加工企業の実力
ベトナムで6拠点・従業員2000名規模の巨大加工企業をご紹介します。
実際にいわいが海外で調達した製品事例をご紹介
続いて、実際に当社がベトナムをはじめとした海外で調達した精密部品の製品事例をご紹介いたします。
空圧機器用六角プラグ
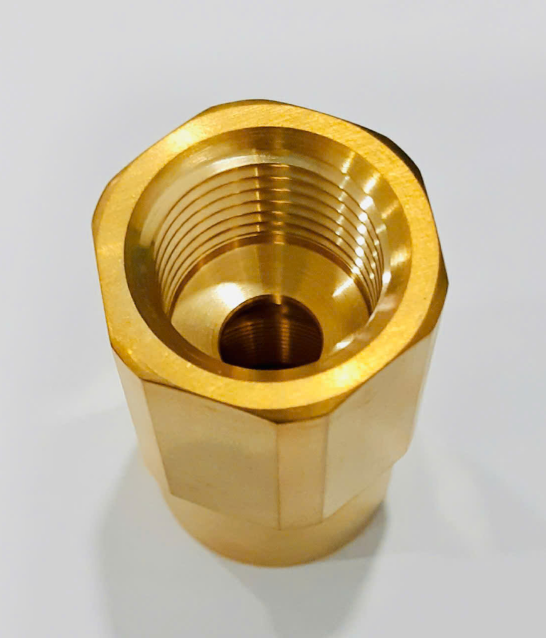
この製品は、品質を担保するために、材料に日本製の真鍮(C3604)を使用することが必須条件でした。そのためご相談前のお客様は、コストが割高になる国内での生産を余儀なくされていました。
そこで当社では、お客様の指定する日本製の材料をベトナムに輸入し、現地で製造するというスキームをご提案。これにより、品質条件を満たしたまま、大幅なコストダウンを実現しました。
クランプブロック
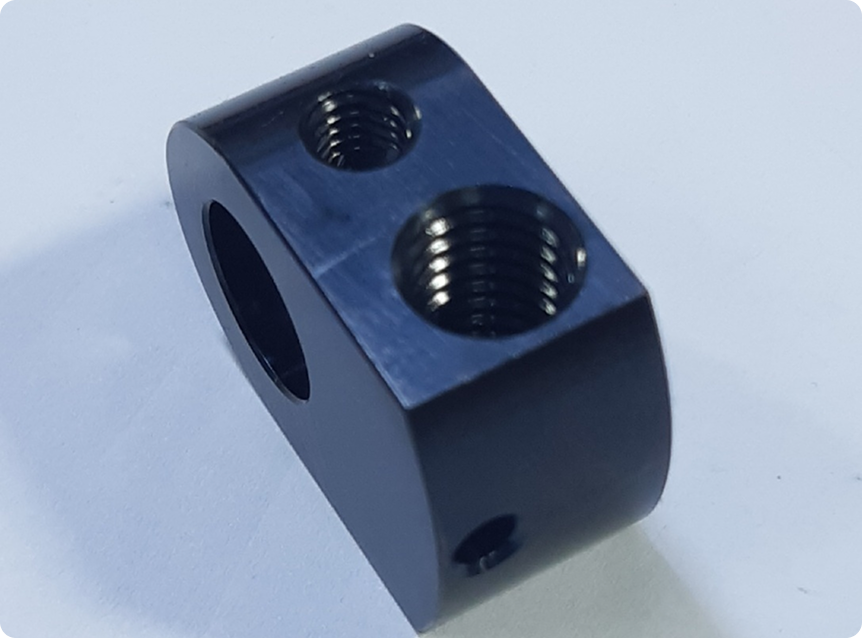
このクランプブロックの調達において、お客様は深刻なサプライチェーンの問題に直面していました。近年、国内では黒染め処理に対応できる加工業者が年々減少しており、「精密なマシニング加工」から「繊細な表面処理」までを一貫して任せられるサプライヤーが、国内では見つからなくなってしまったとのことでした。
この将来的なお悩みに対し、当社はベトナムの提携工場での「一貫生産」をご提案いたしました。加工から表面処理までを別々の企業で行う場合、工程間の輸送で傷がつくリスクや、品質管理の分断といった問題が避けられません。しかし当社では、マシニング設備を保有する加工業者と、黒染め処理設備を保有する表面処理業者と、それぞれで最適なパートナー企業を選定いたしました。これにより、当社による一元的な品質管理体制の下で、移動に伴う品質リスクをゼロにし、お客様の厳しい要求をクリアすることが可能となります。
A6061製 空圧機器用 マニホールドブロック
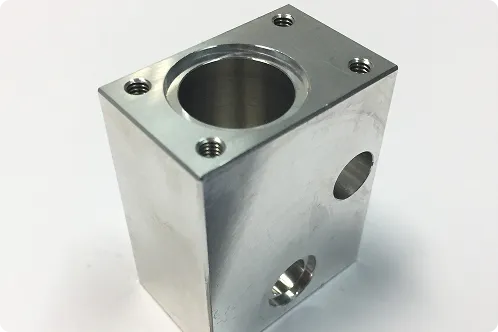
アルミ(A6061)製のマニホールドブロックです。マシニング加工後、アルマイト処理を施して仕上げています。
この製品は、機能面・外観面において、一切の傷が許されないという非常に厳しい品質基準が設けられていました。そのためお客様は、品質が安定し、かつ信頼できる検査体制を持つサプライヤーを求めていらっしゃいました。
この厳格な品質要求に対し、当社はベトナムパートナーが持つ高度な品質保証体制でお応えいたしました。
水処理機械用 カップリング
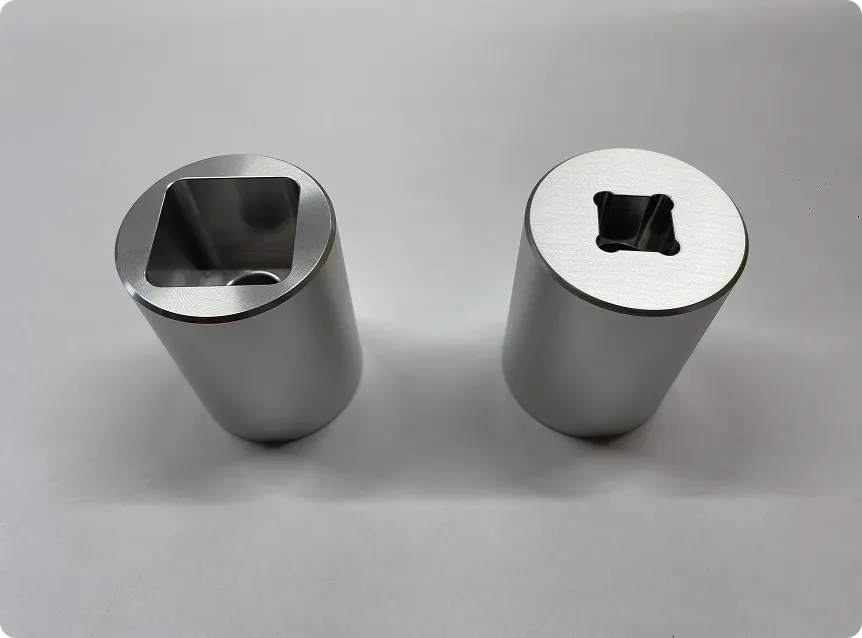
こちらは、水処理機械に使用されるステンレス(SUS304)製のカップリングです。高精度な四角穴(公差:-0, +0.05)の加工が特徴です。
今回のご相談は、お客様が直面していた、深刻な事業継続の課題から始まりました。まず、長年この部品を供給していた国内の仕入先が廃業してしまい、代替となるサプライヤーが見つからず、やむなくお客様が自社での内製化に踏み切りました。しかし、その頼みの綱であった社内の加工部門も、深刻な人手不足により、担い手がいなくなってしまうという危機的な状況に陥っていました。
お客様が「新たな職人を探して採用するしかない」とまでお考えだった、この「人手不足」という経営課題に対し、当社は海外での一貫生産をご提案いたしました。
超々ジュラルミン製 分配ブロック
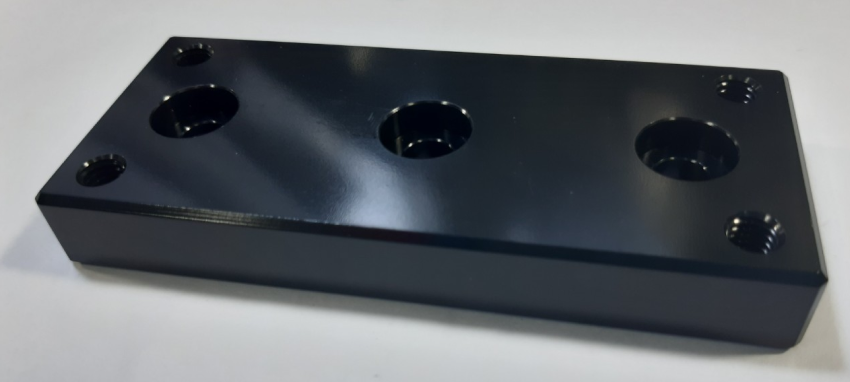
こちらは、機械部品として使用されるアルミ(超々ジュラルミン:A7075-T651)製の分配ブロックです。直角度0.01、平行度・平面度0.02、さらにはH7の穴公差など、複数の厳しい幾何公差が求められる、高精度なマシニング加工品でした。
この製品の最大の課題は、A7075-T651という特殊な材質にありました。お客様はこれまで、「この材料は、専門業者でなければ材料入手も加工も不可能だ」とお考えでしたが、そのためアルミダイカスト専門業者にサプライヤーが限定されることで、コストが高止まりしている状況にありました。
この長年の課題に対し、当社はベトナムの提携工場でのワンストップ生産をご提案いたしました。当社の幅広いネットワークを駆使することで、特殊なA7075材の安定調達ルートを確保することも可能です。さらに、高い技術力を持つパートナー企業にて、材料調達から高精度なマシニング加工、黒アルマイト処理、そして精密検査までを一貫して行うことで、大幅なコストダウンを実現いたしました。
お客様からは、「専門業者しか扱えない」という長年の思い込みが覆され、品質を維持したまま、これほど大きなコストダウンが実現できたことに、驚きと喜びの声をいただいております。
組立冶具(エア便 特急対応)
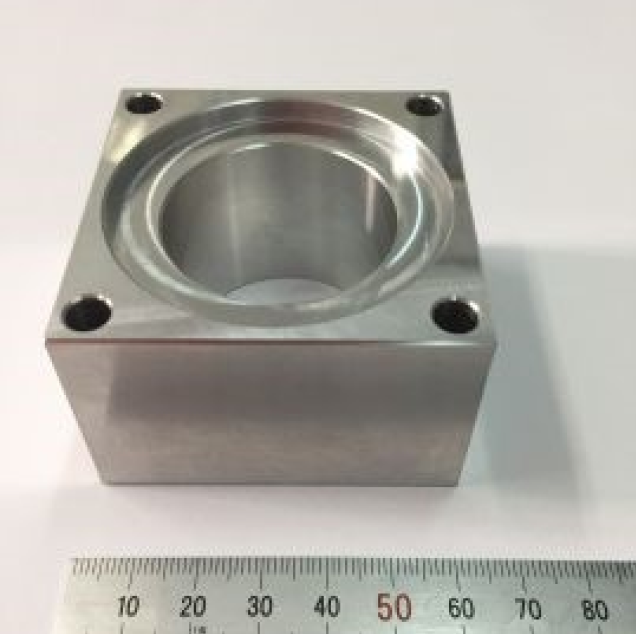
生産ラインで使用されるアルミ(A2017)製の組立治具です。今回は「受注後5日間」という、極めて短い納期でのご依頼でした。
今回のお客様は、急な仕様変更により、組立治具が特急で必要となったとのことでした。しかし、海外調達では船便輸送が基本となるため、このような超短納期での対応は不可能だとお考えでした。
この「特急対応」という非常に高いハードルのご要望に対し、当社はベトナムでの製造と、輸送手段を航空便(エア便)に切り替えるというスキームをご提案いたしました。製造から出荷までを最優先で進め、航空便を活用することで、受注からわずか5日間という、国内調達と変わらないスピードでお客様の元へ製品をお届けすることに成功しました。
丸頭特殊ボルト
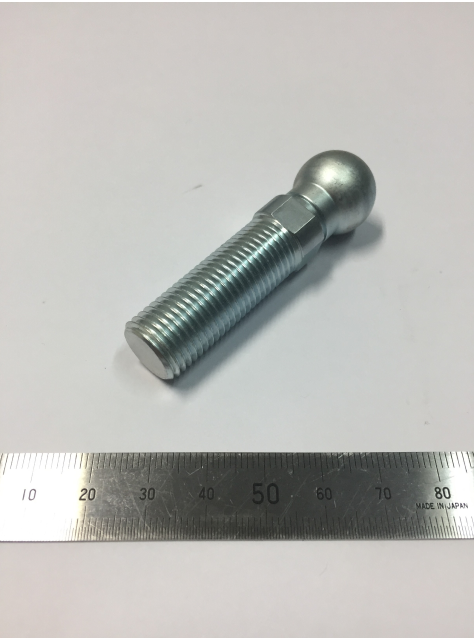
機械部品として使用されるSUJ2製の丸頭特殊ボルトです。冷間加工で成形され、真球度S0.03という極めて高い精度が求められます。
このお話は、お客様が長年取引していた国内の冷間加工メーカーが廃業してしまい、この特殊ボルトのサプライチェーンが完全に途絶えてしまったという、深刻なご相談から始まりました。特に、SUJ2という材質の冷間加工と、その後の高周波焼入れまでを一貫して対応できる、高い技術力を持ったサプライヤーであったため、代替先を見つけるのは絶望的な状況でした。
この危機的な状況に対し、当社はベトナムでのワンストップ生産をご提案。当社のネットワークを駆使し、SUJ2材の冷間加工に対応できるだけでなく、現地で高周波焼入れまで一貫して行えるという、お客様の要求を完璧に満たすパートナー企業をベトナムにて選定し、お客様とマッチングして解決いたしました。
丸頭特殊ボルトアッセンブリ
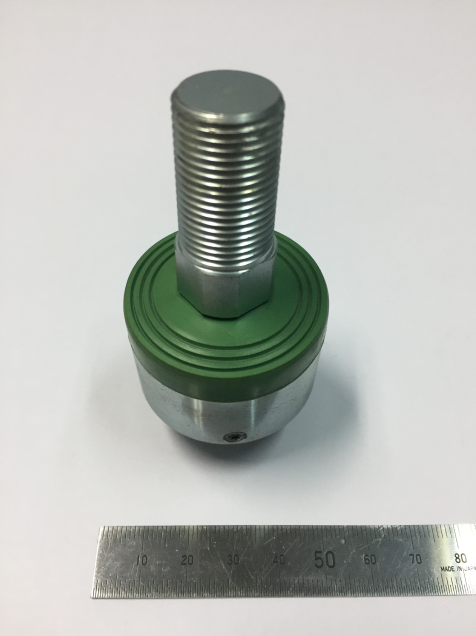
こちらは、特殊ボルト(SCM440他)と複数の部品からなる、丸頭特殊ボルトアッセンブリです。各種サイズを取り揃え、最終の梱包まで含めたOEM供給に対応しています。
このお話は当初、お客様が取引していた国内の部品メーカーが廃業してしまい、構成部品である「特殊ボルト単品」の調達先を探している、というご相談から始まりました。
しかし、当社がお話をお伺いする中で、お客様がその特殊ボルトを調達後、他の部品と組み合わせて社内で組立・梱包作業を行っており、その工数や管理コストが大きな負担となっていることが分かりました。そこで当社は、単にボルト単品を製造するのではなく、関連部品の調達から組立、梱包までをすべて一貫して海外で行う「アセンブリ供給」をご提案いたしました。組立工程の半自動化なども含めた、トータルコストダウンのスキームを設計いたしました。
ベトナムでの金属加工品の調達は、株式会社いわいにお任せください!
今回お伝えしたように、ベトナム調達には大きなメリットがある反面、「文化や商習慣の違い」や「複雑な物流・関税によるコスト逆転」など、現場レベルでの複合的なリスクが潜んでいます。こうした海外調達ならではの「現場の壁」は、一般的な対策だけでは防ぎきれません。
いわいでは、厳しい審査をクリアしたベトナム優良工場のネットワークを活かし、独自の「日本品質」基準で最適なサプライヤーを選定しています。さらに、現地スタッフと連携した「Zoomリアルタイム検品」による手戻り防止や、日本語対応スタッフを介したスムーズな進捗管理、そして見落としがちな輸送・通関を含めた複雑な貿易実務のワンストップ代行により、品質・納期・コスト面のリスクを極限まで低減します。
国内工場の廃業リスク(BCP対策)への備えから、メイン拠点としての活用まで。貴社の生産計画を守り、「確実な納品」と「安心の品質」を実現するベトナム部品調達は、株式会社いわいにお任せください。