調達担当者にとって、最も避けたい事態のひとつが「仕入先の突然の廃業」です。しかしその廃業の引き金となっているのが、技術者不足という構造的な課題です。技術者不足とは何か、なぜそれが起きているのか、そして調達担当者としてどう備えるべきかを今回は解説していきます。
1. 技術者不足とは?製造業で今、何が起きているのか
技術者不足の定義と、人手不足との違い
「技術者不足」と「人手不足」は、似ているようで異なります。人手不足とは、働き手の絶対数が足りない状態を指します。一方、技術者不足とは、特定の専門的な知識や技能を持つ人材が足りない状態を指します。なので、この二つはイコールというよりは、人手不足というカテゴリの中にさらに技術者不足という課題がある、という認識が正しいです。
製造業で今起きているのは、単純な人手不足ではなく、まさに技術者不足です。「誰でもいいから増やしたい」のではなく、「旋盤ができる人が欲しい」「特定の技術をもった経験者が欲しい」という、技能に特化した不足が深刻化しているのです。
この違いは、対策を考える上でも重要です。人手不足であれば、採用活動を強化すれば解決の糸口が見えます。しかし技術者不足は、採用だけでは解決しません。採用した人材を一人前の技術者に育て上げるまでに、数年から十数年の時間がかかるからです。
有効求人倍率から見る技術者不足の実態
製造業における技術系職種の有効求人倍率は、長年にわたって高い水準が続いています。求人を出しても、求職者が集まらない状態が常態化しているのです。特に、中小の金属加工業や精密部品メーカーでは、技術者の採用難が顕著です。大企業と違い、ブランド力や福利厚生での差別化が難しく、採用市場での競争力を持ちにくいという事情があります。有効求人倍率の数字は、こうした中小製造業の現場で起きている深刻さを、数値として示しているのです。
2. なぜ技術者不足は起きるのか?3つの構造的原因
ベテラン技術者の高齢化と技術の属人化
技術者不足の最大の原因が、ベテランの高齢化と技術の属人化です。製造現場の中核を担ってきた熟練技術者の多くが、60代から70代に差し掛かっています。引退の時期が近づく中で、彼らが持つ技術やノウハウが、次世代にほとんど伝わっていないのが現実です。技術の属人化とは、特定の技術者だけが持つ「言語化されていない知識」のことです。旋盤加工における微妙な力加減、研磨工程での感覚的な判断、材料ごとの加工速度の調整方法といった知識は、図面やマニュアルに書き残せるものではなく、その技術者の頭の中と体の感覚にだけ宿っています。
その技術者が引退すると、その知識は完全に失われます。新しく採用した人材がゼロから同じ水準に達するには、膨大な時間と経験が必要です。
理工系離れと若手採用の難しさ
若い世代の「理工系離れ」も、技術者不足に拍車をかけています。かつては、理工系の大学や専門学校を卒業した若者が、製造業の技術職を志望するケースが多くありました。しかし今、若い世代の就職先の志向の変化とともに、選ぶ学問や大学も移り変わっている傾向があります。
製造業、特に中小の部品メーカーは、こうした採用競争の中で不利な立場に置かれています。賃金水準、労働環境、知名度のいずれにおいても、たとえばIT企業や大手メーカーとの競争は容易ではありません。少子化による若年層の絶対数の減少という背景も重なり、若手技術者の確保はますます難しくなっています。
後継者不在による中小企業の自主廃業
3つ目の原因が、後継者不在による廃業です。日本の中小製造業の経営者の多くが、自身の子どもや社内の幹部への事業承継を望んでいますが、後継者が見つからないケースが急増しています。子どもが家業を継がない、社内に経営を任せられる人材がいない、M&Aによる売却先も見つからないといった理由から、廃業を選ぶ経営者が増えているのです。
廃業を決断した経営者が、それを外部に伝えるタイミングは遅くなりがちです。「もう少し続けてみようか」という気持ちが残る中で、ある日突然「今年度で廃業します」という通知が取引先に届く。そうした事態が、全国で繰り返されています。そうなる前に気づいてバックアッププランを準備しておくことが、数年後の別れ道を決めているといっても良いでしょう。
後継者リスクや技術承継問題についてはこちらのコラムで詳しく解説しております。
>>技術承継問題とは?製造業の調達担当者が知っておきたい供給リスクと海外調達
>>技術承継問題を、海外部品調達で解決する!
3. 技術者不足がもたらす「1社依存」のリスク
取引先の廃業で部品調達が止まる現実
技術者不足が直接引き起こすリスクが、取引先の廃業による調達の停止です。長年取引を続けてきた仕入先が廃業すると、その工場でしか作れなかった部品の供給が突然途絶えます。代替先を探す時間的な余裕はほとんどなく、事業が一時停止してしまうという最悪の事態に至るケースもありますし、実際にそうなってしまった人たちをたくさん見てきました。
「うちの取引先はまだ大丈夫」と思っている調達担当者も、一度立ち止まって考える必要があります。取引先の経営者は何歳か、後継者はいるか、主要な技術者は何人いて、そのうち何人が60代以上か。こうした問いに答えられない状態は、リスクを把握できていない状態と同じなのです。このコラムに辿り着いたからこそ、一旦製造ラインのバックアッププランについて考えてみましょう。
属人化した工程は引き継げない
さらに深刻なのが、廃業した工場の技術が引き継げないという問題です。特定の工場に長年発注を続けていると、その工場の職人の暗黙知に依存した製造体制が出来上がります。「この工場なら、細かく言わなくてもわかってくれる」という信頼関係は、実は「この工場の職人の経験と勘に頼っている」ということを意味します。廃業後に別の工場へ発注すると、同じ図面を渡しても同じ品質が得られないという事態が起きます。図面に書かれていないような知見が、品質を支えていたからです。代替先の開拓にはたくさんのプロセスが必要です。そのプロセスには数ヶ月から半年以上かかることも珍しくなく、その間の調達リスクは非常に高い状態が続きます。技術者不足という大きな潮流の中で、「今は問題ない」という現状認識が最大のリスク要因になっているのです。
4. 技術者不足時代の調達戦略として注目される海外調達
ベトナム製造業の技術力向上という背景
国内の技術者不足という構造的課題への対応策として、近年注目されているのが海外調達、特にベトナムへの調達です。
ベトナムの製造業は、この10年で大きく変化しています。このコラムの連載でも、その重要性は何度かお伝えしているくらいに強調したい部分です。かつての「安い労働力を使った単純加工」というイメージは、もはや過去のものです。今のベトナムの現状は、かつての日本の水準レベル、なんなら今は日本の現状を超えてくるところすらあります。
日本と大きく違うのが、ベトナムの製造業の担い手が若いことです。平均年齢31歳という若い世代が、意欲的に製造業のキャリアを選んでいます。日本の製造業が直面している「高齢化と技術継承の断絶」という課題が、少なくとも現時点では存在しません。この点が、技術者不足時代における海外調達の、最も重要な意義のひとつです。国内の仕入先が廃業リスクを抱えている中で、若く技術力のある製造拠点を海外に確保することが、調達の安定性を高めるのです。
ベトナム製造業の現状についてはこちらのコラムで詳しく解説しております。
>>【最新】ベトナム製造業の現状と展望
海外調達で直面しやすい壁(文化・図面・材料・契約)
一方で、海外調達には独自の難しさもあります。事前に理解しておくべき壁を整理していきましょう。
まず、仕事文化の違いです。日本の製造業では、生産前に全ての課題を解決してから動く姿勢が主流です。ベトナムでは、基本仕様が満たされれば本生産に入りながら改善を重ねるアプローチが自然です。このギャップを把握せずに進めると、双方の認識がずれたまま製造が進んでしまいます。もちろん、どちらが正解というわけではないですが、依頼する側がこの違いがあることを理解して、歩み寄る姿勢をみせない限りはスムーズに進めることは難しくなってしまいます。日本での文化を強制することもできないですしするべきでもないので、いかに程よい塩梅を見つけるかは一種のスキルとなってきます。
次に、図面の完成度の問題です。ベトナムの工場では、図面に書かれていることだけを実行します。日本の工場で職人が経験と勘で補ってきた部分を、明確に図面に落とし込む必要があります。これは手間のかかる作業ですが、海外調達を成功させるための基本条件です。特に言語、文化などコミュニケーションにおける違いがあるからこそ、それを埋めるためにも図面、契約書、資料など文章化できるところで徹底化していくことでミスコミュニケーションを最小限におさえることができます。
材料調達のコスト構造にも注意が必要です。ベトナム国内で調達できない材料は、日本や他国からの輸入が必要になり、その輸入費が加算されます。完成品の輸送費や通関手数料なども含めたトータルコストで比較しなければ、「思ったより安くならなかった」という結果になりかねません。
こうした壁は、事前に理解していれば対策を打てます。海外調達を「コスト削減の手段」としてだけでなく、「国内サプライヤー廃業リスクへの備え」として戦略的に位置づけることで、調達体制を高めることができます。技術者不足という潮流は、当面逆転しません。その現実を受け止めた上で、今から調達先の複線化を進めることが、製造業の調達担当者に求められているのです。
もっと短くていいです。
5. 仕入先の廃業リスクへの備えは、いわいにご相談ください
技術者不足による仕入先の廃業は、今後さらに増えていきます。取引先に問題が起きていない今のうちに、調達先を分散しておくことが大切です。
株式会社いわいでは、ベトナムを中心とした提携工場の選定から、図面のすり合わせ、品質管理まで、日本側の窓口として一貫して対応いたします。「この部品を作れる会社が国内で見つからない」「今の仕入先の先行きが不安」といったお悩みがあれば、まずはお気軽にご相談ください。
「国内品質×海外調達」を実現!海外協力工場の実力を、映像でご確認ください!
【ベトナム企業紹介】 設計から塗装・アフターサービスまでワンストップ対応
本動画では、設計から生産、塗装、アフターサービスまで 一貫して対応できる海外協力企業をご紹介しています。
【海外協力企業紹介】NDAに基づく情報管理体制|部品加工海外調達センター
本来であれば製造現場の詳細をお見せしたいところですが、 本動画では、NDA(秘密保持契約)に基づき公開できない箇所にぼかし加工を施しています。
【ベトナム協力企業紹介】精密加工から組立・塗装までワンストップ。ベトナム巨大加工企業の実力
ベトナムで6拠点・従業員2000名規模の巨大加工企業をご紹介します。
実際にいわいが海外で調達した製品事例をご紹介
続いて、実際に当社がベトナムをはじめとした海外で調達した精密部品の製品事例をご紹介いたします。
空圧機器用六角プラグ
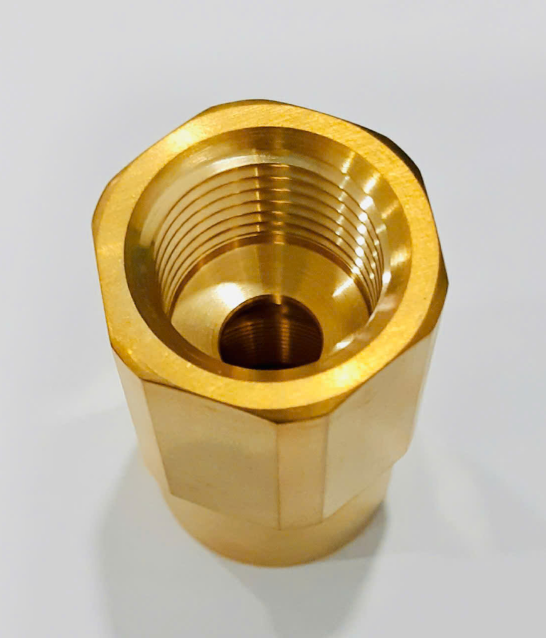
この製品は、品質を担保するために、材料に日本製の真鍮(C3604)を使用することが必須条件でした。そのためご相談前のお客様は、コストが割高になる国内での生産を余儀なくされていました。
そこで当社では、お客様の指定する日本製の材料をベトナムに輸入し、現地で製造するというスキームをご提案。これにより、品質条件を満たしたまま、大幅なコストダウンを実現しました。
クランプブロック
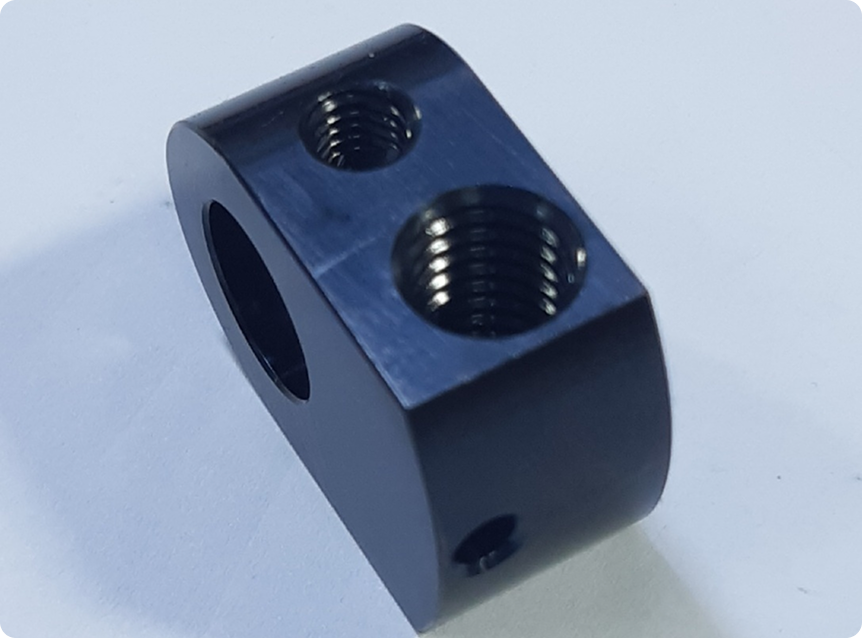
このクランプブロックの調達において、お客様は深刻なサプライチェーンの問題に直面していました。近年、国内では黒染め処理に対応できる加工業者が年々減少しており、「精密なマシニング加工」から「繊細な表面処理」までを一貫して任せられるサプライヤーが、国内では見つからなくなってしまったとのでした。
この将来的なお悩みに対し、当社はベトナムの提携工場での「一貫生産」をご提案いたしました。加工から表面処理までを別々の企業で行う場合、工程間の輸送で傷がつくリスクや、品質管理の分断といった問題が避けられません。しかし当社では、マシニング設備を保有する加工業者と、黒染め処理設備を保有する表面処理業者と、それぞれで最適なパートナー企業を選定いたしました。これにより、当社による一元的な品質管理体制の下で、移動に伴う品質リスクをゼロにし、お客様の厳しい要求をクリアすることが可能となります。
A6061製 空圧機器用 マニホールドブロック
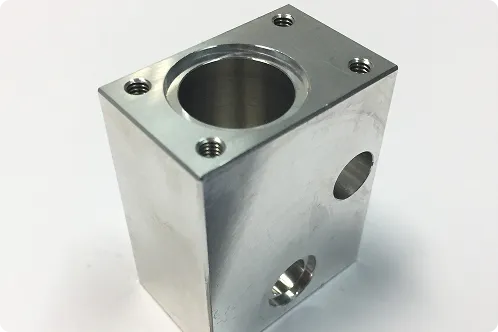
アルミ(A6061)製のマニホールドブロックです。マシニング加工後、アルマイト処理を施して仕上げています。
この製品は、機能面・外観面において、一切の傷が許されないという非常に厳しい品質基準が設けられていました。そのためお客様は、品質が安定し、かつ信頼できる検査体制を持つサプライヤーを求めていらっしゃいました。
この厳格な品質要求に対し、当社はベトナムパートナーが持つ高度な品質保証体制でお応えました。
水処理機械用 カップリング
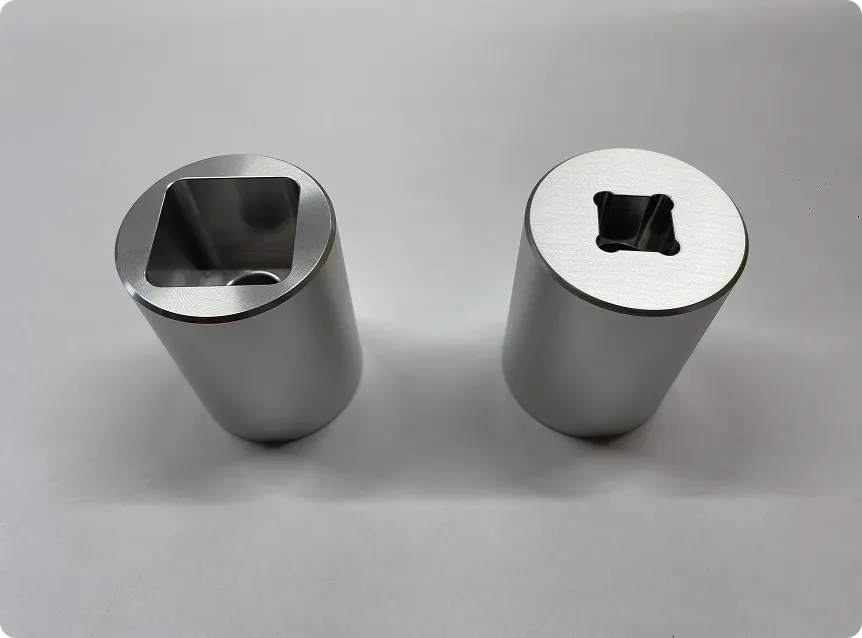
こちらは、水処理機械に使用されるステンレス(SUS304)製のカップリングです。高精度な四角穴(公差:-0, +0.05)の加工が特徴です。
今回のご相談は、お客様が直面していた、深刻な事業継続の課題から始まりました。まず、長年この部品を供給していた国内の仕入先が廃業してしまい、代替となるサプライヤーが見つからず、やむなくお客様が自社での内製化に踏み切りました。しかし、その頼みの綱であった社内の加工部門も、深刻な人手不足により、担い手がいなくなってしまうという危機的な状況に陥っていました。
お客様が「新たな職人を探して採用するしかない」とまでお考えだった、この「人手不足」という経営課題に対し、当社は海外での一貫生産をご提案いたしました。
超々ジュラルミン製 分配ブロック
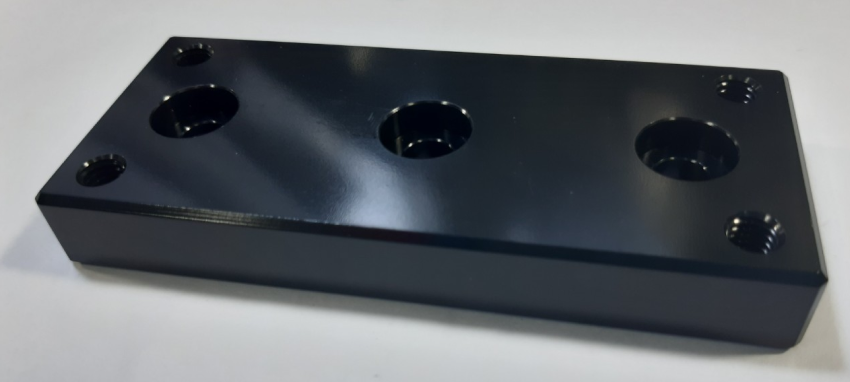
こちらは、機械部品として使用されるアルミ(超々ジュラルミン:A7075-T651)製の分配ブロックです。直角度0.01、平行度・平面度0.02、さらにはH7の穴公差など、複数の厳しい幾何公差が求められる、高精度なマシニング加工品でした。
この製品の最大の課題は、A7075-T651という特殊な材質にありました。お客様はこれまで、「この材料は、専門業者でなければ材料入手も加工も不可能だ」とお考えでしたが、そのためアルミダイカスト専門業者にサプライヤーが限定されることで、コストが高止まりしている状況にありました。
この長年の課題に対し、当社はベトナムの提携工場でのワンストップ生産をご提案いたしました。当社の幅広いネットワークを駆使することで、特殊なA7075材の安定調達ルートを確保することも可能です。さらに、高い技術力を持つパートナー企業にて、材料調達から高精度なマシニング加工、黒アルマイト処理、そして精密検査までを一貫して行うことで、大幅なコストダウンを実現いたしました。
お客様からは、「専門業者しか扱えない」という長年の思い込みが覆され、品質を維持したまま、これほど大きなコストダウンが実現できたことに、驚きと喜びの声をいただいております。
組立冶具(エア便 特急対応)
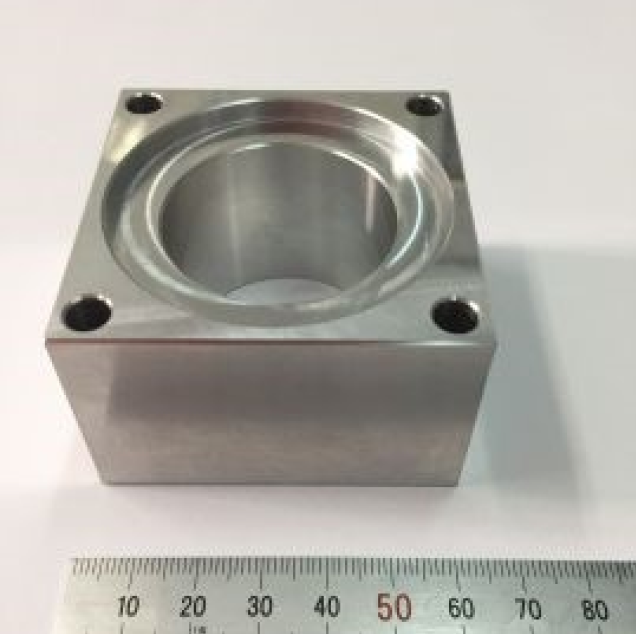
生産ラインで使用されるアルミ(A2017)製の組立治具です。今回は「受注後5日間」という、極めて短い納期でのご依頼でした。
今回のお客様は、急な仕様変更により、組立治具が特急で必要となったとのことでした。しかし、海外調達では船便輸送が基本となるため、このような超短納期での対応は不可能だとお考えでした。
この「特急対応」という非常に高いハードルのご要望に対し、当社はベトナムでの製造と、輸送手段を航空便(エア便)に切り替えるというスキームをご提案いたしました。製造から出荷までを最優先で進め、航空便を活用することで、受注からわずか5日間という、国内調達と変わらないスピードでお客様の元へ製品をお届けすることに成功しました。
丸頭特殊ボルト
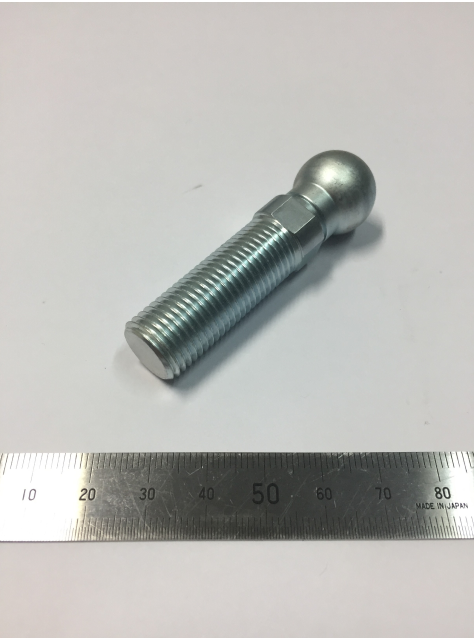
機械部品として使用されるSUJ2製の丸頭特殊ボルトです。冷間加工で成形され、真球度S0.03という極めて高い精度が求められます。
このお話は、お客様が長年取引していた国内の冷間加工メーカーが廃業してしまい、この特殊ボルトのサプライチェーンが完全に途絶えてしまったという、深刻なご相談から始まりました。特に、SUJ2という材質の冷間加工と、その後の高周波焼入れまでを一貫して対応できる、高い技術力を持ったサプライヤーであったため、代替先を見つけるのは絶望的な状況でした。
この危機的な状況に対し、当社はベトナムでのワンストップ生産をご提案。当社のネットワークを駆使し、SUJ2材の冷間加工に対応できるだけでなく、現地で高周波焼入れまで一貫して行えるという、お客様の要求を完璧に満たすパートナー企業をベトナムにて選定し、お客様とマッチングして解決いたしました。
丸頭特殊ボルトアッセンブリ
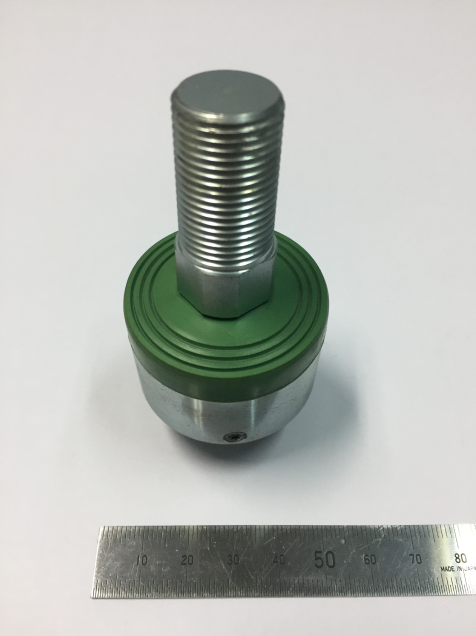
こちらは、特殊ボルト(SCM440他)と複数の部品からなる、丸頭特殊ボルトアッセンブリです。各種サイズを取り揃え、最終の梱包まで含めたOEM供給に対応しています。
このお話は当初、お客様が取引していた国内の部品メーカーが廃業してしまい、構成部品である「特殊ボルト単品」の調達先を探している、というご相談から始まりました。
しかし、当社がお話をお伺いする中で、お客様がその特殊ボルトを調達後、他の部品と組み合わせて社内で組立・梱包作業を行っており、その工数や管理コストが大きな負担となっていることが分かりました。そこで当社は、単にボルト単品を製造するのではなく、関連部品の調達から組立、梱包までをすべて一貫して海外で行う「アセンブリ供給」をご提案いたしました。組立工程の半自動化なども含めた、トータルコストダウンのスキームを設計いたしました。
海外部品調達代行はいわいにお任せください!
長年頼りにしてきた国内サプライヤーの突然の廃業リスクは、もはや従来の対策だけでは防ぎきれません。今こそ、事業を止めないためのBCP戦略としての「海外調達」が注目されています。
いわいは、独自の「日本品質」基準でのサプライヤー選定をはじめ、部品加工から組立・梱包までのワンストップ対応、Zoom検品による確実な品質保証により、初めての海外調達でも安心の体制を構築します。貴社の生産ラインを廃業リスクから守り、「途切れない供給」と「調達担当者様の安心」を実現する海外部品調達代行は、いわいにお任せください。