長年お付き合いのあった鋳物工場から、ある日「今期限りで廃業します」と連絡が入る。産業機械メーカーの購買担当者にとって、もう珍しい話ではありません。困るのは代わりの工場探しだけではないからです。工場に預けたままの木型はどうなるのか、手元には古い紙図面しかない、材質指定の根拠を知る人が社内にもういない——切り替えを難しくするのは、こうした情報の引き継ぎです。
この記事では、廃業の連絡を受けた購買担当者が何をどの順で進めればよいかを整理し、切り替え先を探すうえで押さえたい鋳造方法と材質の違い、海外調達の勘所までをまとめます。
鋳物サプライヤーの廃業は、なぜ「突然」やってくるのか
東京商工リサーチの調査では、2025年の全国の休廃業・解散企業は67,210件で過去最多を更新しました。退出した企業の代表者は平均74.9歳、80代以上が34.0%と初めて3割を超えています(東京商工リサーチ)。倒産ではなく、経営者の引退にともなう静かな撤退が主流になっているということです。
倒産なら支払いや納期の乱れが兆候として現れますが、引退による廃業は決算も納品も最後まで正常に進むことがあります。購買側からは異変を察知しにくいのです。
鋳造所の減少と1社依存というリスク
経済産業省の「2025年版素形材産業ビジョン」も、鋳造を含む素形材産業の「国内の構造的な人手不足」を課題として明記しています(経済産業省)。個社ではなく、産業全体の問題です。
事業承継そのものは改善しており、2025年の後継者不在率は製造業で42.4%と全業種で最も低い水準でした(帝国データバンク)。ただし裏を返せば、10社に4社程度は後継者が不在です。不在が直ちに廃業を意味するわけではありませんが、1社に依存している鋳物部品があるなら備えておく価値はあります。
>>技術承継問題とは?製造業の調達担当者が知っておきたい供給リスクと海外調達
小ロット・単発案件が受けられにくくなっている現実
購買担当者を悩ませているのは、廃業していない工場にも断られるという現象です。鋳造は型づくりから仕上げまで多くの工程を挟むため、数量にかかわらず一定の段取り工数が発生します。稼働率を優先せざるを得ない状況では、小ロットや単発の補修部品は後回しになりがちです。
廃業したサプライヤーの部品をそのまま別の国内工場へ持ち込んでも、その数量では受けられないと返ってくる可能性があります。切り替え先探しは、ロットや発注方式まで含めた見直しになると考えておきましょう。
>>装置メーカーが取り組むべきBCP対策とは?サプライヤーの1社依存から脱却する、失敗しない海外調達の進め方
廃業の連絡を受けたら、最初に確認する3つのこと
切り替えは、おおむね次の順で進みます。
①操業終了日と在庫の確認→ ②資産・情報の回収→ ③見積仕様の整備→ ④候補先の評価→⑤試作・初回検査→ ⑥量産移管
このうち期限があるのは①と②だけです。工場が閉まるまでの猶予はケースにより異なりますが、数か月ということも少なくありません。調達先探しより先に、その工場にしかない情報と資産を回収してください。
木型・金型は誰の資産か——所在と引き取りの確認
砂型鋳造では、砂を突き固めて型をつくる木型(模型)が必要です。注意したいのは、型代を負担していれば発注側の資産、とは限らないことです。中小企業庁の「型取引の適正化推進協議会報告書」は型取引を3類型に分け、部品が取引対象で型製作相当費の支払いなどを行う類型Bでは所有権が受注側に残るとしています(中小企業庁)。判断は取引の形で変わります。確認すべきは次の3点です。
●書類:基本契約書、注文書、型代の請求記録、資産台帳、預り証
●現物の所在:工場内か、外部の木型屋か。木型製作を外注していた場合、別会社にあることもあります
●現物の状態:木材は経年で反りや割れが起きます。長期間使っていない木型は流用できない場合があります
書類を揃えたうえで所有関係と返却方法を取引先と協議します。設備や在庫が処分される前に着手してください。
図面・現物・検査記録を並行して確保する
古い部品ほど、手元にあるのは色褪せた紙図面か、スキャンしただけのPDF形式のデータです。そのままでは寸法の読み取りミスや解釈の相違が起きやすく、見積依頼の段階でつまずきます。
ただし、木型と図面のどちらを優先するかを先に決める必要はありません。図面がなくても現物の測定から復元できる場合があり、逆に図面だけでは鋳造方案や加工代を再現できない場合もあるためです。図面、木型、現物サンプル、過去の検査記録を並行して確保し、処分期限と再作成の難易度から優先順位を決めてください。
どの鋳造方法で作られていたかを特定する
同じ部品でも鋳造方法が変われば、必要な型も寸法精度も単価の構造も変わります。特定は旧サプライヤーへの確認を最優先とし、型・図面・発注記録・検査記録を当たります。現物の表面も手掛かりにはなりますが、後加工や塗装、表面処理によって誤判定するおそれがあるため、あくまで推定材料として扱ってください。
鋳物とは?切り替え先を探す前に押さえておきたい基礎
鋳物とは、溶かした金属を型に流し込み、冷やして固めることで目的の形状に仕上げた製品のことです。この製造方法自体を鋳造(ちゅうぞう)と呼びます。「鋳物」が製品、「鋳造」が方法、と整理すると混乱しません。
鋳物の定義と製造の流れ
製造は、木型をもとに砂型と中子(なかご)を用意する型づくり、材料を炉で溶かす溶解、型に湯を流し込む鋳込み、冷却後に湯口やバリを除去する型ばらし・仕上げの順で進みます。切削加工が材料を削って形にするのに対し、鋳造は最初から目的の形状に近い状態を作れます。
機械・装置に使われる鋳物部品の例
産業機械では、ベース・架台、ハウジングやケーシング、ブラケットやアームに使われます。いずれも削り出しでは材料歩留まりが悪く、鋳物以外の工法へ切り替えるとコストが跳ね上がる形状です。
鋳造方法の種類と、部品に合った選び方
鋳造方法の選択は、必要な精度と生産量のバランスで決まります。
砂型鋳造・重力金型鋳造・ダイカスト・ロストワックスの特徴
●砂型鋳造:砂で型を作ります。大型品に対応でき初期費用も低く、多品種少量で最も多く使われます
●重力金型鋳造:金属型へ重力で湯を流し込みます。砂型より寸法精度と鋳肌が安定します
●ダイカスト:同じ金型でも高圧で射出します。薄肉・高精度な反面、金型費が高く量産が前提です
●ロストワックス(精密鋳造):ワックス原型を溶かし出して型にします。複雑形状に強い一方、大型品には不向きです
精度・初期費用・生産量の比較
| 鋳造方法 | 寸法精度 | 型の初期費用 | 向く生産量 | 主な用途 |
|---|---|---|---|---|
| 砂型鋳造 | 低〜中 | 低い(木型) | 少量〜中量 | 機械ベース、ハウジング、大型構造部品 |
| 重力金型鋳造 | 中〜高 | 中〜高(金型) | 中量 | 中小型の繰り返し生産部品 |
| ダイカスト | 高 | 高い(金型) | 量産 | 薄肉・軽量の量産部品 |
| ロストワックス | 高 | 中(ワックス型) | 少量〜中量 | 小型・複雑形状の精密部品 |
※あくまで一般的な目安です。実際の判断は材質、重量、サイズ、要求精度、工場の設備条件によって変わります。
切り替えの場面では、原則として元の鋳造方法を踏襲するのが安全です。方法を変えると肉厚設計や抜き勾配の見直しが必要になり、図面の書き換えと再検証が発生します。例外は、元がダイカストで必要数量が大きく落ち込んでいるケースです。
鋳物の主な材質と、材質指定で迷ったときの考え方
図面の材質欄にある「FC250」「FCD450-10」といった記号は、日本産業規格(JIS)で定められた鋳鉄の種類を表しています。
FC(ねずみ鋳鉄)とFCD(ダクタイル鋳鉄)の違い
両者の違いは、鋳鉄に含まれる黒鉛の形にあります。
●FC(ねずみ鋳鉄):黒鉛が薄い片状に分布します。振動の吸収性と削りやすさに優れる一方、片状の黒鉛が亀裂の起点になりやすく、引っ張りや衝撃には弱い性質があります。JIS G 5501「ねずみ鋳鉄品」で規定され、記号の数字は引張強さの下限値(N/mm²)を表します(日本規格協会)
●FCD(ダクタイル鋳鉄/球状黒鉛鋳鉄):黒鉛を球状にして亀裂の起点になりにくくした鋳鉄です。FCより強度と粘り強さに優れます。JIS G 5502「球状黒鉛鋳鉄品」で規定され、FCD450-10のように引張強さと伸びの2値で表記されます(日本規格協会)
現行版はJIS G 5501:1995(2025年10月確認・有効)、JIS G 5502:2022(追補1:2024)です。古い図面では、記載された規格年が現行版かどうかもご確認ください。
アルミ・ステンレス鋳物の用途
鋳鉄以外では、軽量化が目的の部品にアルミ合金鋳物(比重は鋳鉄のおよそ3分の1)、耐食性が要る部品にステンレス鋳鋼が使われます。
材質指定に迷ったときの考え方はひとつです。図面の材質は、まず変えないことを前提に検討してください。材質を変えると強度、剛性、耐食性、切削性のすべてが変わります。廃業を機に材質まで変えると、不具合が出たときの切り分けができません。
鋳物の海外調達を成功させる3つのポイント
国内で条件に合う切り替え先が見つからない場合、海外調達も候補になります。ただし、鋳物には切削部品と異なる注意点があります。
図面と検査基準の伝え方
鋳物の図面は、切削部品より「書かれていないこと」が多くなりがちです。抜き勾配、鋳肌の許容範囲、鋳造後の加工代、ひけ巣をどこまで許容するか——付き合いの長い国内工場では暗黙の了解で成立していた事柄が、海外調達では通用しません。
対策は明快です。受け入れ検査で確認する項目を、そのまま図面と仕様書に明記する。機械加工前後どちらの寸法を保証するのか、外観のどこを重要面とするのか、検査成績書として何を提出させるのかを、発注前に文書で固めます。
鋳造・機械加工・検査までを一貫で手配する
鋳物部品の多くは、鋳造したままでは使えません。取付面やねじ穴の機械加工が必要です。ここで鋳造工場と加工工場を別々に手配すると、寸法不良が出たときに責任の所在が不明確になります。鋳造側は加工の取り代が足りないと言い、加工側は素材の変形が大きいと言う——購買担当者が最も避けたい押し問答です。
だからこそ、鋳造から機械加工、検査までを一つの窓口で手配できる体制が有効です。
品質保証体制の確認方法
海外調達の可否は、価格よりも品質の見える化で決まります。確認したいのは、工場を現地視察や監査を経て選定しているか、検査成績書やオンライン立会検品で納品前に品質を確認できるか、NDA(秘密保持契約)で図面情報が守られるか、の3点です。
鋳物でもう一段必要なのが内部品質の扱いです。外観と寸法の確認だけでは、内部の巣(欠陥)は捉えられません。内部品質が効く部品では、X線や超音波などの非破壊検査について、検査方法・頻度・判定基準を発注前に合意してください。
鋳物の調達先探しは、部品加工海外調達センターにご相談ください
部品加工海外調達センターを運営する株式会社いわいでは、鋳造品の部品調達に対応しており、鋳造後の追加工もあわせて承っています。鋳造と機械加工を別々に手配する必要はありません。
紙図面しかない案件も、図面データ化から対応します
廃業したサプライヤーから引き継いだ図面が、紙またはPDF形式でしか残っていない——このご相談は少なくありません。当社では図面データ化代行サービスとして、紙図面やPDFから2D・3DのCADデータへの変換を承っています。ベトナムのCAD専門企業と連携しつつ国内のCADオペレーターが最終チェックを行うことで、解釈ミスによる手戻りの低減を図っています。データ化した図面は、そのまま製造発注までご支援できます。
数字で見る、いわいの品質保証体制
海外調達で最も多いご質問は品質です。当社が公開している実績値は次のとおりです。
| 指標 | 実績 |
|---|---|
| 検品合格率 | 99.30% |
| ベトナム提携工場の監査通過率 | 100% |
| 品質トラブル発生率(納品後) | 0.2%以下 |
| Zoom検品導入率 | 90%以上 |
| NDA締結率 | 100% |
| 梱包トラブルゼロ継続日数 | 500日以上 |
提携工場は現地視察・監査を経て直接契約しています。対象案件では納品前にZoom検品を実施し、通訳同席で仕様や技術的なやりとりをその場で確認・修正できます。
株式会社いわいは1974年の創業以来、製造業のお困りごとを解決する専門技術商社として事業を続けてまいりました。ISO/IEC 27001(ISMS)認証も取得しており、お預かりした図面情報の管理体制を整えています。
>>ベトナムで金属加工品を海外調達するには?品質管理の壁と解決策を徹底解説
備えの要点は3つです。木型・図面・現物・検査記録を、処分される前に並行して確保すること。鋳造方法と材質を安易に変えないこと。鋳造から加工・検査までを一つの窓口で任せられる相手を確保しておくこと。
切り替え先の目処が立っていない、図面が古くて見積依頼すら出せない、といった状況でしたら、まずはお気軽にご相談ください。図面のデータ化から調達までワンストップでご支援いたします。
「国内品質×海外調達」を実現!海外協力工場の実力を、映像でご確認ください!
【ベトナム企業紹介】 設計から塗装・アフターサービスまでワンストップ対応
本動画では、設計から生産、塗装、アフターサービスまで 一貫して対応できる海外協力企業をご紹介しています。
【海外協力企業紹介】NDAに基づく情報管理体制|部品加工海外調達センター
本来であれば製造現場の詳細をお見せしたいところですが、 本動画では、NDA(秘密保持契約)に基づき公開できない箇所にぼかし加工を施しています。
【ベトナム協力企業紹介】精密加工から組立・塗装までワンストップ。ベトナム巨大加工企業の実力
ベトナムで6拠点・従業員2000名規模の巨大加工企業をご紹介します。
実際にいわいが海外で調達した製品事例をご紹介
続いて、実際に当社がベトナムをはじめとした海外で調達した精密部品の製品事例をご紹介いたします。
空圧機器用六角プラグ
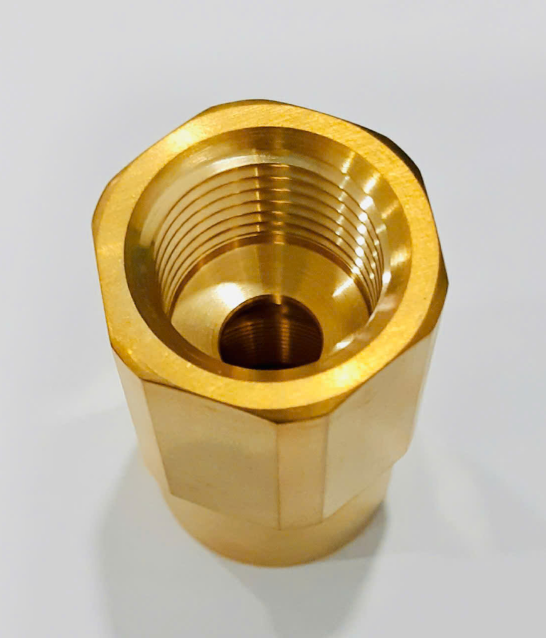
この製品は、品質を担保するために、材料に日本製の真鍮(C3604)を使用することが必須条件でした。そのためご相談前のお客様は、コストが割高になる国内での生産を余儀なくされていました。
そこで当社では、お客様の指定する日本製の材料をベトナムに輸入し、現地で製造するというスキームをご提案。これにより、品質条件を満たしたまま、大幅なコストダウンを実現しました。
クランプブロック
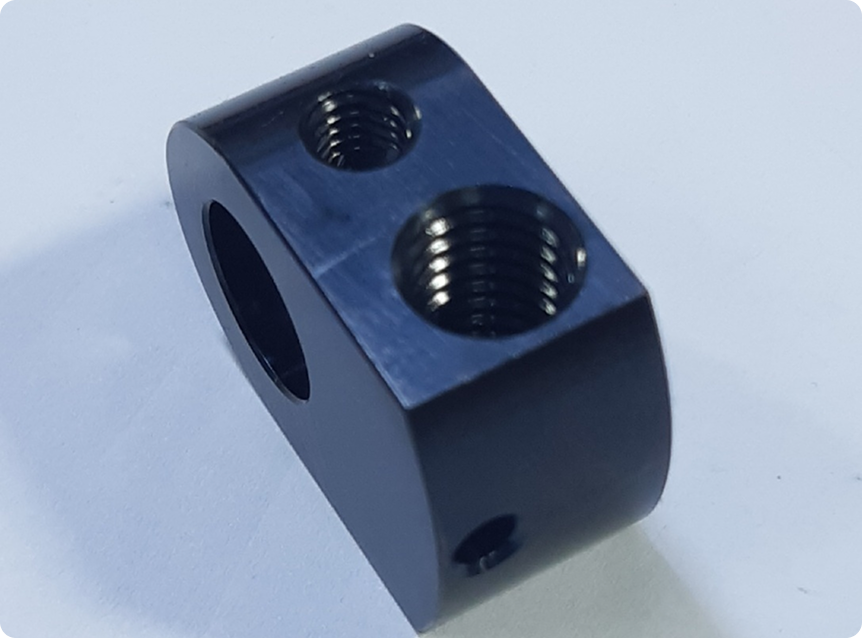
このクランプブロックの調達において、お客様は深刻なサプライチェーンの問題に直面していました。近年、国内では黒染め処理に対応できる加工業者が年々減少しており、「精密なマシニング加工」から「繊細な表面処理」までを一貫して任せられるサプライヤーが、国内では見つからなくなってしまったとのでした。
この将来的なお悩みに対し、当社はベトナムの提携工場での「一貫生産」をご提案いたしました。加工から表面処理までを別々の企業で行う場合、工程間の輸送で傷がつくリスクや、品質管理の分断といった問題が避けられません。しかし当社では、マシニング設備を保有する加工業者と、黒染め処理設備を保有する表面処理業者と、それぞれで最適なパートナー企業を選定いたしました。これにより、当社による一元的な品質管理体制の下で、移動に伴う品質リスクをゼロにし、お客様の厳しい要求をクリアすることが可能となります。
A6061製 空圧機器用 マニホールドブロック
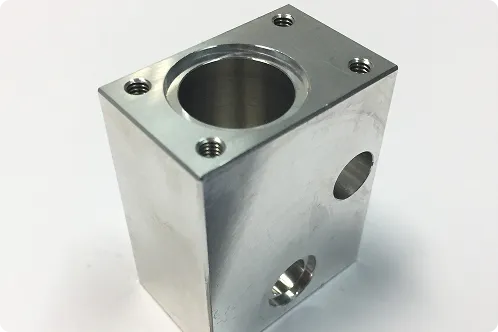
アルミ(A6061)製のマニホールドブロックです。マシニング加工後、アルマイト処理を施して仕上げています。
この製品は、機能面・外観面において、一切の傷が許されないという非常に厳しい品質基準が設けられていました。そのためお客様は、品質が安定し、かつ信頼できる検査体制を持つサプライヤーを求めていらっしゃいました。
この厳格な品質要求に対し、当社はベトナムパートナーが持つ高度な品質保証体制でお応えました。
水処理機械用 カップリング
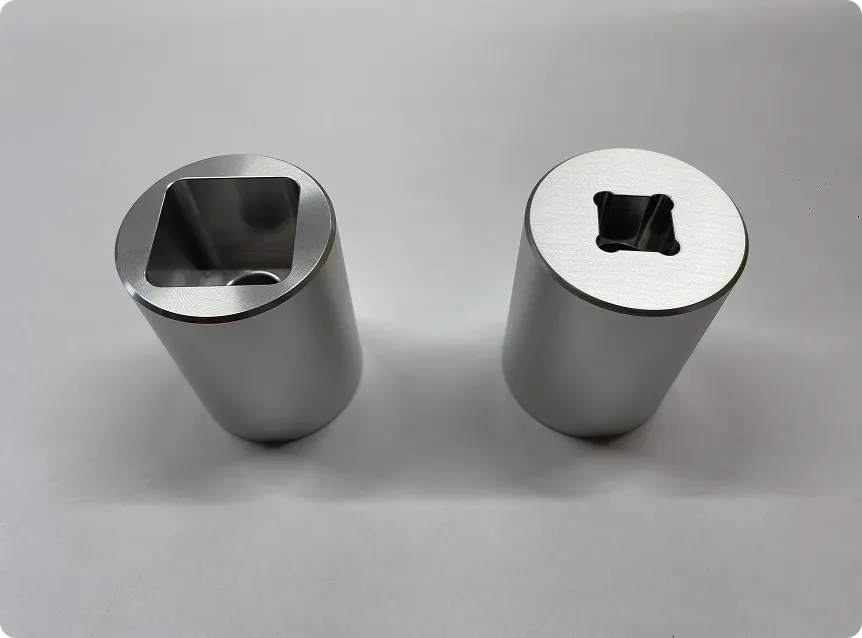
こちらは、水処理機械に使用されるステンレス(SUS304)製のカップリングです。高精度な四角穴(公差:-0, +0.05)の加工が特徴です。
今回のご相談は、お客様が直面していた、深刻な事業継続の課題から始まりました。まず、長年この部品を供給していた国内の仕入先が廃業してしまい、代替となるサプライヤーが見つからず、やむなくお客様が自社での内製化に踏み切りました。しかし、その頼みの綱であった社内の加工部門も、深刻な人手不足により、担い手がいなくなってしまうという危機的な状況に陥っていました。
お客様が「新たな職人を探して採用するしかない」とまでお考えだった、この「人手不足」という経営課題に対し、当社は海外での一貫生産をご提案いたしました。
超々ジュラルミン製 分配ブロック
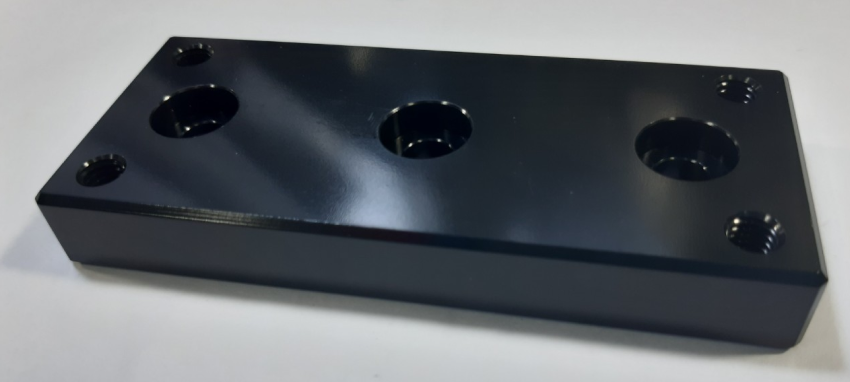
こちらは、機械部品として使用されるアルミ(超々ジュラルミン:A7075-T651)製の分配ブロックです。直角度0.01、平行度・平面度0.02、さらにはH7の穴公差など、複数の厳しい幾何公差が求められる、高精度なマシニング加工品でした。
この製品の最大の課題は、A7075-T651という特殊な材質にありました。お客様はこれまで、「この材料は、専門業者でなければ材料入手も加工も不可能だ」とお考えでしたが、そのためアルミダイカスト専門業者にサプライヤーが限定されることで、コストが高止まりしている状況にありました。
この長年の課題に対し、当社はベトナムの提携工場でのワンストップ生産をご提案いたしました。当社の幅広いネットワークを駆使することで、特殊なA7075材の安定調達ルートを確保することも可能です。さらに、高い技術力を持つパートナー企業にて、材料調達から高精度なマシニング加工、黒アルマイト処理、そして精密検査までを一貫して行うことで、大幅なコストダウンを実現いたしました。
お客様からは、「専門業者しか扱えない」という長年の思い込みが覆され、品質を維持したまま、これほど大きなコストダウンが実現できたことに、驚きと喜びの声をいただいております。
組立冶具(エア便 特急対応)
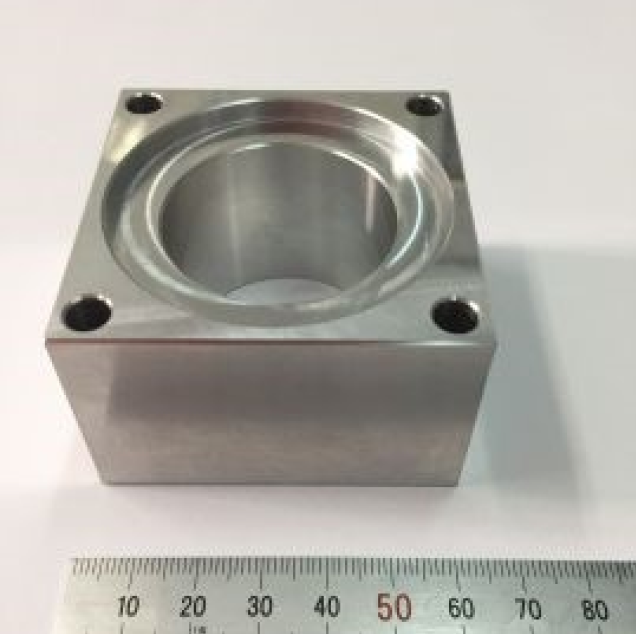
生産ラインで使用されるアルミ(A2017)製の組立治具です。今回は「受注後5日間」という、極めて短い納期でのご依頼でした。
今回のお客様は、急な仕様変更により、組立治具が特急で必要となったとのことでした。しかし、海外調達では船便輸送が基本となるため、このような超短納期での対応は不可能だとお考えでした。
この「特急対応」という非常に高いハードルのご要望に対し、当社はベトナムでの製造と、輸送手段を航空便(エア便)に切り替えるというスキームをご提案いたしました。製造から出荷までを最優先で進め、航空便を活用することで、受注からわずか5日間という、国内調達と変わらないスピードでお客様の元へ製品をお届けすることに成功しました。
丸頭特殊ボルト
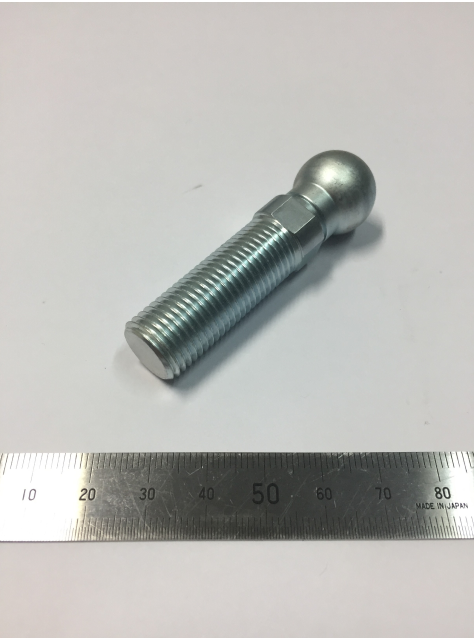
機械部品として使用されるSUJ2製の丸頭特殊ボルトです。冷間加工で成形され、真球度S0.03という極めて高い精度が求められます。
このお話は、お客様が長年取引していた国内の冷間加工メーカーが廃業してしまい、この特殊ボルトのサプライチェーンが完全に途絶えてしまったという、深刻なご相談から始まりました。特に、SUJ2という材質の冷間加工と、その後の高周波焼入れまでを一貫して対応できる、高い技術力を持ったサプライヤーであったため、代替先を見つけるのは絶望的な状況でした。
この危機的な状況に対し、当社はベトナムでのワンストップ生産をご提案。当社のネットワークを駆使し、SUJ2材の冷間加工に対応できるだけでなく、現地で高周波焼入れまで一貫して行えるという、お客様の要求を完璧に満たすパートナー企業をベトナムにて選定し、お客様とマッチングして解決いたしました。
丸頭特殊ボルトアッセンブリ
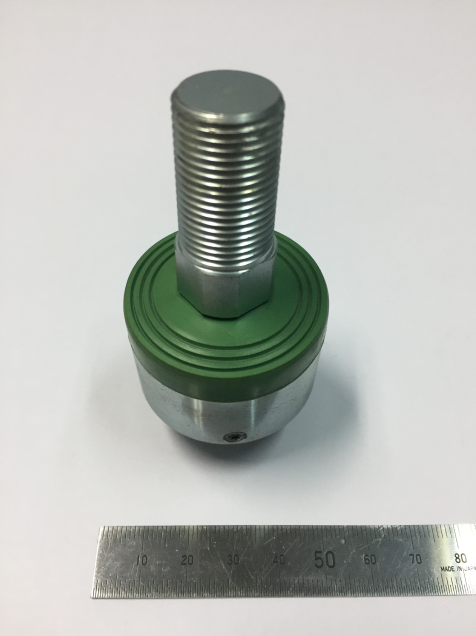
こちらは、特殊ボルト(SCM440他)と複数の部品からなる、丸頭特殊ボルトアッセンブリです。各種サイズを取り揃え、最終の梱包まで含めたOEM供給に対応しています。
このお話は当初、お客様が取引していた国内の部品メーカーが廃業してしまい、構成部品である「特殊ボルト単品」の調達先を探している、というご相談から始まりました。
しかし、当社がお話をお伺いする中で、お客様がその特殊ボルトを調達後、他の部品と組み合わせて社内で組立・梱包作業を行っており、その工数や管理コストが大きな負担となっていることが分かりました。そこで当社は、単にボルト単品を製造するのではなく、関連部品の調達から組立、梱包までをすべて一貫して海外で行う「アセンブリ供給」をご提案いたしました。組立工程の半自動化なども含めた、トータルコストダウンのスキームを設計いたしました。
海外部品調達代行はいわいにお任せください!
長年頼りにしてきた国内サプライヤーの突然の廃業リスクは、もはや従来の対策だけでは防ぎきれません。今こそ、事業を止めないためのBCP戦略としての「海外調達」が注目されています。
いわいは、独自の「日本品質」基準でのサプライヤー選定をはじめ、部品加工から組立・梱包までのワンストップ対応、Zoom検品による確実な品質保証により、初めての海外調達でも安心の体制を構築します。貴社の生産ラインを廃業リスクから守り、「途切れない供給」と「調達担当者様の安心」を実現する海外部品調達代行は、いわいにお任せください。