自動化設備や検査装置のベースプレート、治具プレート、取付プレートは、装置1台ごとに複数枚、同じ品番で継続して外注する部品です。面積が大きく、穴が多く、平面度の指示がある。加工そのものは難しくないのに、「機械を長く占有するので後回しになる」「薄くて反ってしまい精度が出ない」と、納期と品質の両方で悩む購買・外注管理の方が多い部品でもあります。
本記事では、ベースプレート・治具プレートの役割と材質の選び方から、平面度を左右するひずみの原因と対策、製作を依頼するときに確認したい加工のポイント、継続発注で供給を安定させる考え方までを、当社の調達事例とあわせてお伝えします。
ベースプレート・治具プレートとは
まず、プレート類が装置の中で果たす役割を押さえておきます。ここが分かると、なぜ平面度と穴位置がうるさく言われるのかが見えてきます。
ベースプレートの定義:機械・治具の土台となる平板
ベースプレートは、機械や装置、治工具の基盤になる平板です。その上にリニアガイド、スライドレール、モーター、センサー、ワークを固定する治具が載ります。建築で言う鉄骨の基礎プレートとは別物で、ここでは機械加工で作る精密部品としてのベースプレートを扱います。治具プレートは、加工や検査、組立のときにワークを決まった位置に固定するための板で、基準面と位置決め穴を持ちます。
ベースプレートの役割:剛性の確保、位置決め基準、振動・熱変形の抑制
ベースプレートの役割は、荷重を支えて振動を吸収し装置の剛性を保つこと、上に載る部品の位置決め基準になること、温度変化による変形を抑えて長期間精度を保つことの三つです。プレートの平面度が悪ければ上に載るレールが波打ち、穴位置がずれれば部品が組み付かない。プレートの精度は、そのまま装置の精度になります。
ベースプレート・治具プレートの用途:半導体製造装置、産業機械、搬送装置、検査装置、ロボット
ベースプレート・治具プレートの用途は、半導体製造装置や真空装置のベース、産業機械・自動機・コンベアの土台、産業用ロボットのベース、医療機器や食品機械のフレーム、加工・組立・試験用の治具と幅広く、業界ごとに材質と精度の要求が変わります。
ベースプレート・治具プレートの材質の選び方
プレートの材質は、必要な剛性、耐食性、重量、そして加工時のひずみやすさで決まります。鉄系、アルミ、ステンレス、工具鋼の順に特徴を整理します。
ベースプレートの鉄系材質:SS400とS50Cの使い分け
鉄系のベースプレートは、一般公差の簡易な治具ならSS400、平面度や穴ピッチの公差が厳しい高精度品ならS50Cを選びます。
| 項目 | SS400 | S50C |
|---|---|---|
| 炭素量・硬さ | 炭素量が少なく柔らかい | 炭素量が多く硬い |
| 加工ひずみ | 出やすい | 少ない |
| 価格・入手性 | 安価で入手しやすい | SS400との価格差は小さい |
| 向くプレート | 一般公差の簡易な治具 | 平面度・穴ピッチの公差が厳しい高精度品 |
価格差が小さいので、公差が厳しいプレートはS50Cを選ぶのが定石です。SS400のミガキ材は残留応力が残っているので、精度品には焼鈍材を使います。
アルミ製ベースプレート:A5052が標準、強度ならA7075、熱処理品ならA6061-T6
アルミ製ベースプレートの標準はA5052で、強度が必要な場合はA7075(超々ジュラルミン)、T6熱処理で強度を上げて使うならA6061を選びます。アルミは鉄の約3分の1の重量で、切削性と耐食性に優れ、半導体製造装置やロボットのベースに使われます。アルミは熱膨張が鉄より大きいので、温度変化の大きい環境では寸法変化を見込む必要があります。研削では非磁性で目詰まりしやすく、ノウハウが要ります。
ステンレス・工具鋼の治具プレート:耐食性と耐摩耗性が必要なとき
耐食性が必要な治具プレートにはSUS304・SUS303を、耐摩耗性が必要なら焼入れ研磨プレートを使います。クリーンルームや多湿環境、食品機械ではSUS304・SUS303を使い、繰り返し使う治具プレートで耐摩耗性が必要なら、SKD11やS50C、SCM材を焼入れし、研磨で仕上げた焼入れ研磨プレートにします。これらは加工時間と工程が増えるので、本当に必要な部位だけに使います。
ベースプレートに求められる平面度・平行度・穴位置精度
プレートの精度は、平面度・平行度と、穴の位置精度の二つで決まります。発注前に、図面の公差がどの水準にあるかを把握しておくと、加工先との話が早くなります。
ベースプレートの平面度・平行度の目安
ベースプレートの平面度・平行度は、一般品で0.02〜0.05mm、高精度品で0.01mm、研削仕上げで数μmが目安です。
| 区分 | 平面度・平行度の目安 |
|---|---|
| 一般的なベースプレート | 0.02〜0.05mm |
| 高精度品 | 0.01mm |
| 研削仕上げ | 数μm |
マシニングのみで0.02〜0.03mmまで出して研削を省く「研削レス」の仕上げもあり、工程と納期を減らせます。平面度の公差を一段厳しくするだけで、研削や応力除去の工程が増えて納期が延びるので、本当に必要な公差かを設計側と確認しておく価値があります。
ベースプレートの穴ピッチ・H7精度穴・タップ・ザグリ
ベースプレートには位置決めピン穴(H7公差)、タップ穴、ザグリ穴が数十か所入り、穴ピッチは±0.02mm程度が一般的な要求です。穴数の多いプレートは、穴加工そのもので内部応力が解放されて反ることがあり、穴あけ後に平面を仕上げる工程順が精度を左右します。
ベースプレートの平面度・穴位置の測定方法
ベースプレートの平面度・平行度は、三次元測定機のほか、定盤と隙間ゲージ、ハイトゲージ、マイクロメータで中央と端の厚み差を測る方法があります。大型プレートは三次元測定機の測定範囲に入らないこともあるので、どの測定器で何点測るかを加工先と事前に合わせておくと、納品後の「測り方が違う」という争いを防げます。
ベースプレート加工でひずみが出る原因と対策
プレート加工で品質を決めるのは、ひずみの扱いです。薄く、大きいほど反りやすい。ひずみの原因は残留応力・切削熱・クランプ・加工順序の四つで、それぞれに対策があります。
| 原因 | 起きること | 主な対策 |
|---|---|---|
| 残留応力 | 表面を削った瞬間に応力が解放され、弓なりに反る | 焼鈍材やS50Cの選定、応力除去(SR処理) |
| 切削熱 | 切削や研削の熱で変形する | 機械・材料・室温を揃える、暖機運転 |
| クランプ | 固定中は平らでも、外した瞬間に戻る | 多点支持・真空チャック、クランプトルクの管理 |
| 加工順序 | 片面だけ削る、取り代が偏るといったバランスの悪さで反る | 粗取りと仕上げの分離、表裏を交互に加工 |
残留応力によるベースプレートのひずみと対策
材料の残留応力によるひずみは、焼鈍材やS50Cを選び、必要なら応力除去(SR処理)を入れることで抑えます。圧延や熱処理で入った応力が、表面を削った瞬間に解放されて弓なりに反るためです。熱処理(T6処理など)を伴う場合は、処理後の寸法変化を見込んで一次加工し、処理後に再度寸法を管理して仕上げます。
切削熱によるベースプレートのひずみと対策
切削や研削の熱によるひずみは、機械と材料と室温を揃え、暖機運転をしてから加工することで抑えます。加工中に材料や機械の温度が変わると、その分だけ寸法が動くためです。
クランプによるベースプレートのひずみと対策
クランプの締め付けによるひずみは、多点支持や真空チャックで全体を保持し、クランプトルクを管理することで抑えます。治具に固定しているときは平らでも、外した瞬間に戻るからです。
加工順序によるベースプレートのひずみと対策
加工順序によるひずみは、粗取りと仕上げを分け、表裏を交互に削ることで抑えます。片面だけ削る、取り代が偏る、といったバランスの悪さが反りを生むためです。粗取り後にひずみを確認・矯正してから仕上げ、表裏を交互に削って応力を相殺します。
ベースプレート・治具プレートの加工を依頼するときの確認ポイント
ここまでの知識を踏まえて、加工先を選ぶときに確認したいことは次の三つです。設備の有無より、工程の組み方を聞いてください。
- 粗取りと仕上げを分け、応力除去・矯正・熱処理後の再加工を工程に入れているか
- 穴ピッチを全数で測るか抜き取りか、タップをゲージで確認するか、検査表を提出できるか
- 熱処理・表面処理まで一括で受け、処理後の寸法で検査しているか
ベースプレートのひずみ対策の工程を持っているか
ベースプレートの加工先には、粗取りと仕上げの分離、応力除去、矯正の手段、熱処理後の再加工という、ひずみ対策の工程を持っているかを確認します。平面度と穴位置の公差は、設備の精度より工程の組み方で決まるからです。
ベースプレートの穴位置の検査方法と検査表
ベースプレートの穴位置は、三次元測定機で全数検査するのか抜き取りなのか、タップをゲージで通り具合を確認するか、検査表として提出できるかを事前に取り決めます。穴数の多いプレートほど、この確認が納品後のトラブルを防ぎます。
ベースプレートの熱処理・表面処理込みの一括対応
ベースプレートは、熱処理と表面処理まで一括で受け、処理後の寸法で検査している加工先を選びます。表面処理は、アルミならアルマイト、鉄系なら黒染め・無電解ニッケル・レイデント、治具なら焼入れ研磨です。処理を別業者に出すと、寸法が合わなかったときの責任が分からなくなり、調達の手間も増えます。
ベースプレート・治具プレートの継続発注で供給を安定させるために
プレート類は、同じ品番が装置の台数分だけ継続して出る部品です。1回の見積もりより、供給が止まらない体制を整えることが大切です。
ベースプレートの枚数まとめ発注と材料の一括手配
装置数台分をまとめて発注し、厚板を定尺で押さえてもらう形に整えると、材料の入荷待ちや段取りで納期がぶれなくなります。板取りの効率も上がります。
ベースプレートが国内で受けてもらいにくい理由と、第二の調達先
ベースプレートが国内で受けてもらいにくいのは、面積が大きく、1枚の加工で機械を1時間、2時間と占有するからです。マシニングセンタが数台しかない加工先では、量産品の合間にプレートを入れると稼働計画が崩れるので、後回しにされがちです。既存の加工先が受けられなくなったときに備えて、同じ品質で受けられる第二の調達先を持っておくことが、供給を止めないための現実的な対策です。当社は、図面が確定した継続品についてはベトナムの協力工場を、装置立ち上げ中で図面が動いている段階や特急品については国内の加工先を、という使い分けをご提案しています。
>>関連記事:1社購買リスクとは?製造業の調達担当者が知っておくべき回避策と戦略的調達の進め方
ベースプレートの検査表提出とZoom検品
当社は、ベトナムの協力工場での検査に加え、Zoomを使った遠隔検品で出荷前の状態をお客様と一緒に確認し、ご要望に応じて検査表を提出します。当社の海外調達では、検品合格率99.3%、納品後の品質トラブル発生率0.2%以下を維持しています。
いわいのベースプレート・プレート調達事例
当社がベトナムの協力工場で調達しているプレート類の事例をご紹介します。アルミ・鉄系・ステンレスと材質に幅があり、いずれも加工から熱処理・表面処理までを一括で受けています。
A6061製 ベースプレート(T6処理、アルマイト、500個)

A6061をT6熱処理し、アルマイトで仕上げた機械部品用のベースプレートです。内外径の寸法公差0.013mmを、熱処理による寸法変化を見込んだ一次加工と、熱処理後の再寸法管理・仕上げ加工で安定して満たしています。500個を継続供給し、納期は1〜2か月。加工・熱処理・表面処理をまたぐ工程全体の品質管理をお客様に評価いただいています。
精密アルミ加工ベース(半導体設備、A5052)

半導体設備に使われるA5052製の精密ベースです。多面加工で複雑形状を一体で仕上げ、組付け時の位置決め精度を確保しています。国内の加工先の廃業をきっかけにご相談いただき、小ロットから量産まで同じ品質で供給しています。
高精度キャリアプレート(通信機器、鉄系、200mm以上)
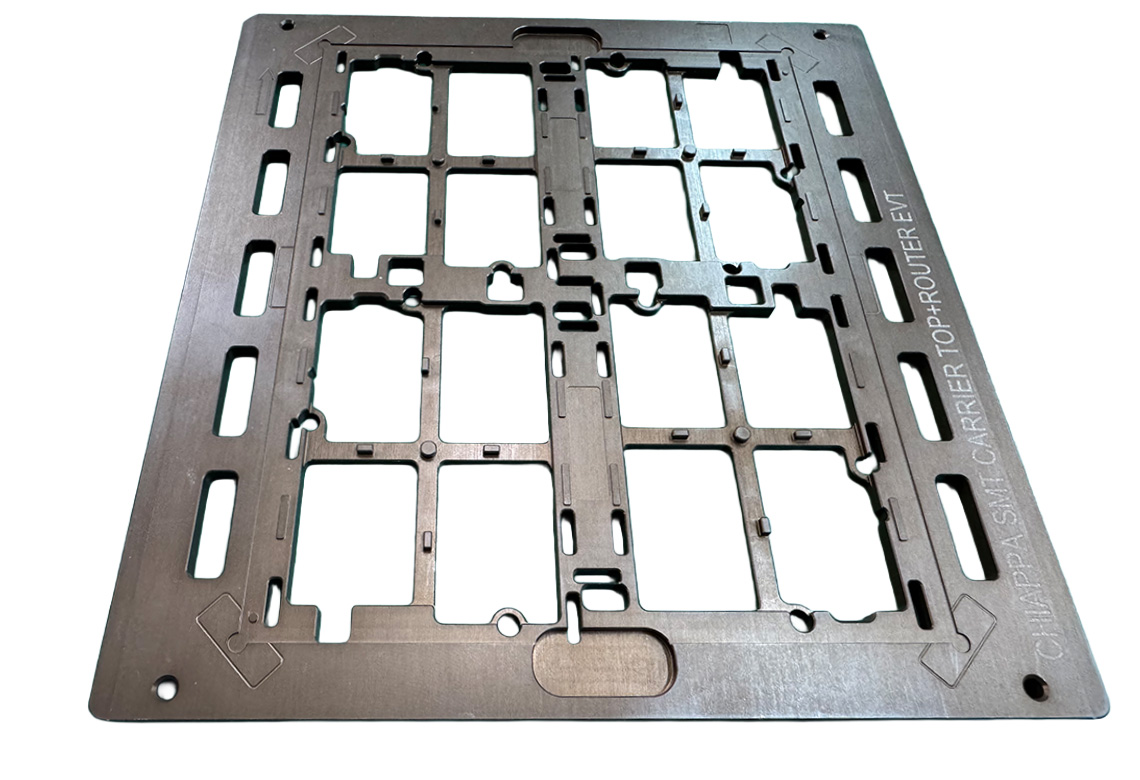
通信機器に使われる鉄系材の大型キャリアプレートです。レーザー加工と小径穴・微細溝加工を組み合わせ、大型でも位置決め精度を保っています。国内業者の廃業をきっかけに、安定供給先として当社が調達を引き継いだ案件です。
ベースプレート・治具プレートの加工に関するよくある質問
Q. ベースプレートはSS400とS50C、どちらで作るべきですか。
A. 平面度や穴ピッチの公差が厳しいプレートはS50Cをおすすめします。ひずみが少なく、価格差も小さいためです。一般公差の簡易な治具ならSS400でも問題ありません。
Q. ベースプレートの平面度はどのくらいまで対応できますか。
A. 図面の公差と板厚・サイズによって工程が変わりますので、図面を拝見したうえで対応可否と工程をご回答します。研削やSR処理が必要な場合はその旨をお伝えします。
Q. ベースプレートのT6処理やアルマイト、焼入れまで一括で頼めますか。
A. はい。事例ではT6熱処理とアルマイトを含めて一括で対応し、処理後の寸法で検査しています。焼入れ研磨などは仕様に応じてご相談ください。
Q. ベースプレートの平面度や穴位置の検査表は出してもらえますか。
A. はい。ご要望に応じて測定方法と測定点を取り決め、検査表を提出します。
Q. ベースプレートは何枚から海外調達を検討できますか。
A. 目安は同じ品番で数十枚以上の継続発注です。装置立ち上げ中で図面が動いている段階は、国内をおすすめしています。
Q. ベースプレートの納期はどのくらいですか。
A. 事例では製作納期を含めて1〜2か月です。船便の場合、製作納期に1か月程度が加わるとお考えください。
まとめ:ベースプレート・治具プレートの加工で押さえたいポイント
ベースプレート・治具プレートは装置の精度そのものを決める部品で、材質はSS400よりS50C、アルミならA5052を標準に、用途に応じてA7075やSUS、焼入れ材を選びます。精度は平面度・平行度と穴ピッチで決まり、それを左右するのはひずみの扱いです。製作を依頼するときは、設備よりも「ひずみ対策の工程・穴位置の検査方法・熱処理と表面処理の一括対応」を確認してください。そして同じ品番が継続して出る部品だからこそ、まとめ発注と材料の一括手配で供給を安定させ、既存の加工先が受けられなくなったときの第二の調達先を早めに持っておくことをおすすめします。
ベースプレート・治具プレートの継続発注先をお探しの方は、図面1枚からご相談ください。国内か海外か、どちらが向く品番かを含めてご提案します。
「国内品質×海外調達」を実現!海外協力工場の実力を、映像でご確認ください!
【ベトナム企業紹介】 設計から塗装・アフターサービスまでワンストップ対応
本動画では、設計から生産、塗装、アフターサービスまで 一貫して対応できる海外協力企業をご紹介しています。
【海外協力企業紹介】NDAに基づく情報管理体制|部品加工海外調達センター
本来であれば製造現場の詳細をお見せしたいところですが、 本動画では、NDA(秘密保持契約)に基づき公開できない箇所にぼかし加工を施しています。
【ベトナム協力企業紹介】精密加工から組立・塗装までワンストップ。ベトナム巨大加工企業の実力
ベトナムで6拠点・従業員2000名規模の巨大加工企業をご紹介します。
実際にいわいが海外で調達した製品事例をご紹介
続いて、実際に当社がベトナムをはじめとした海外で調達した精密部品の製品事例をご紹介いたします。
空圧機器用六角プラグ
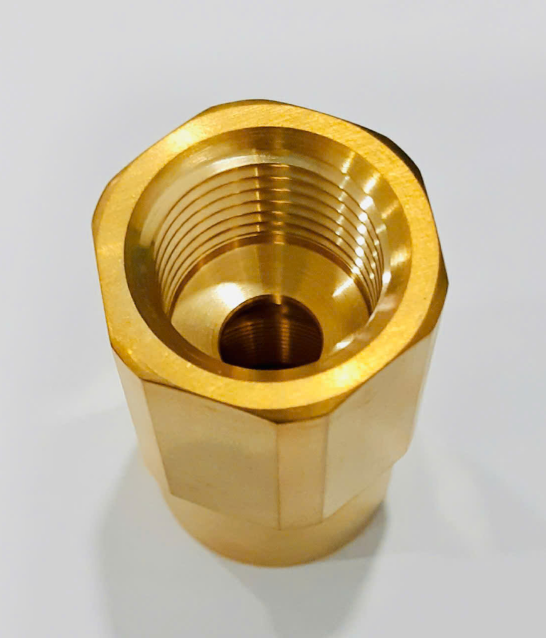
この製品は、品質を担保するために、材料に日本製の真鍮(C3604)を使用することが必須条件でした。そのためご相談前のお客様は、コストが割高になる国内での生産を余儀なくされていました。
そこで当社では、お客様の指定する日本製の材料をベトナムに輸入し、現地で製造するというスキームをご提案。これにより、品質条件を満たしたまま、大幅なコストダウンを実現しました。
クランプブロック
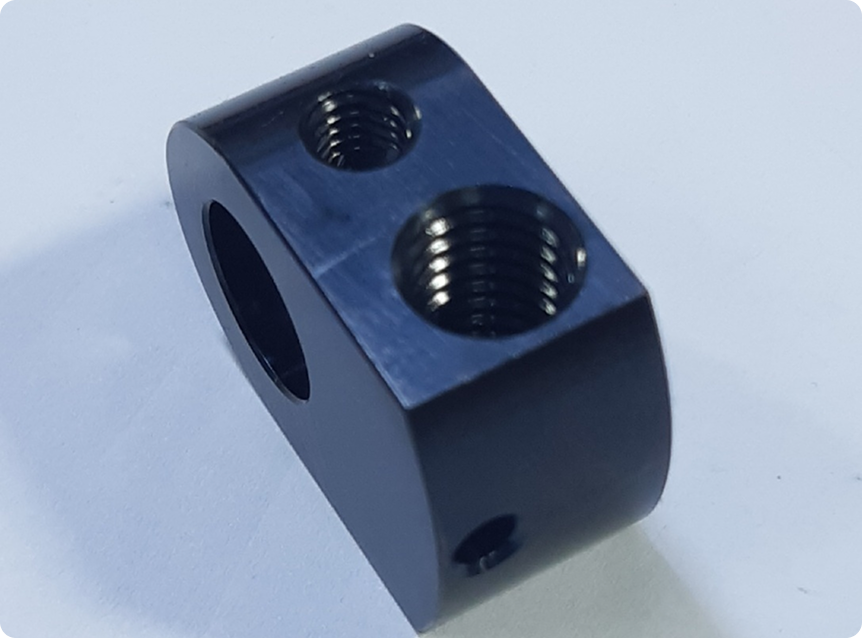
このクランプブロックの調達において、お客様は深刻なサプライチェーンの問題に直面していました。近年、国内では黒染め処理に対応できる加工業者が年々減少しており、「精密なマシニング加工」から「繊細な表面処理」までを一貫して任せられるサプライヤーが、国内では見つからなくなってしまったとのでした。
この将来的なお悩みに対し、当社はベトナムの提携工場での「一貫生産」をご提案いたしました。加工から表面処理までを別々の企業で行う場合、工程間の輸送で傷がつくリスクや、品質管理の分断といった問題が避けられません。しかし当社では、マシニング設備を保有する加工業者と、黒染め処理設備を保有する表面処理業者と、それぞれで最適なパートナー企業を選定いたしました。これにより、当社による一元的な品質管理体制の下で、移動に伴う品質リスクをゼロにし、お客様の厳しい要求をクリアすることが可能となります。
A6061製 空圧機器用 マニホールドブロック
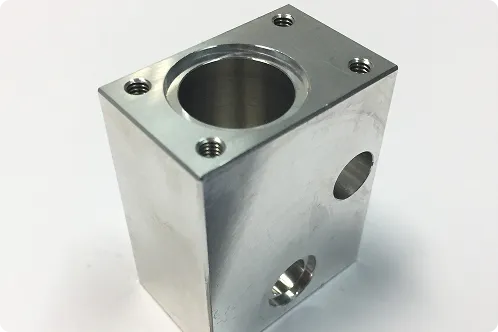
アルミ(A6061)製のマニホールドブロックです。マシニング加工後、アルマイト処理を施して仕上げています。
この製品は、機能面・外観面において、一切の傷が許されないという非常に厳しい品質基準が設けられていました。そのためお客様は、品質が安定し、かつ信頼できる検査体制を持つサプライヤーを求めていらっしゃいました。
この厳格な品質要求に対し、当社はベトナムパートナーが持つ高度な品質保証体制でお応えました。
水処理機械用 カップリング
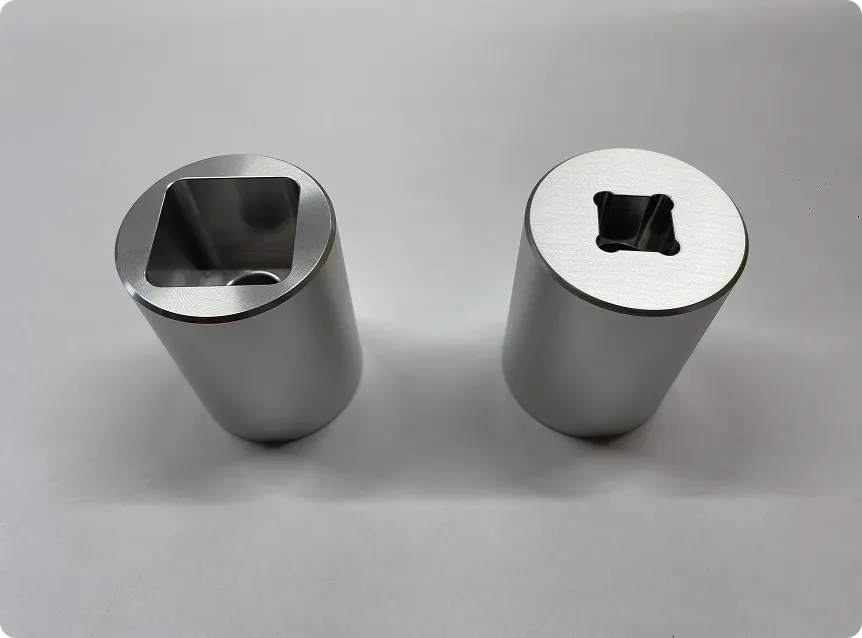
こちらは、水処理機械に使用されるステンレス(SUS304)製のカップリングです。高精度な四角穴(公差:-0, +0.05)の加工が特徴です。
今回のご相談は、お客様が直面していた、深刻な事業継続の課題から始まりました。まず、長年この部品を供給していた国内の仕入先が廃業してしまい、代替となるサプライヤーが見つからず、やむなくお客様が自社での内製化に踏み切りました。しかし、その頼みの綱であった社内の加工部門も、深刻な人手不足により、担い手がいなくなってしまうという危機的な状況に陥っていました。
お客様が「新たな職人を探して採用するしかない」とまでお考えだった、この「人手不足」という経営課題に対し、当社は海外での一貫生産をご提案いたしました。
超々ジュラルミン製 分配ブロック
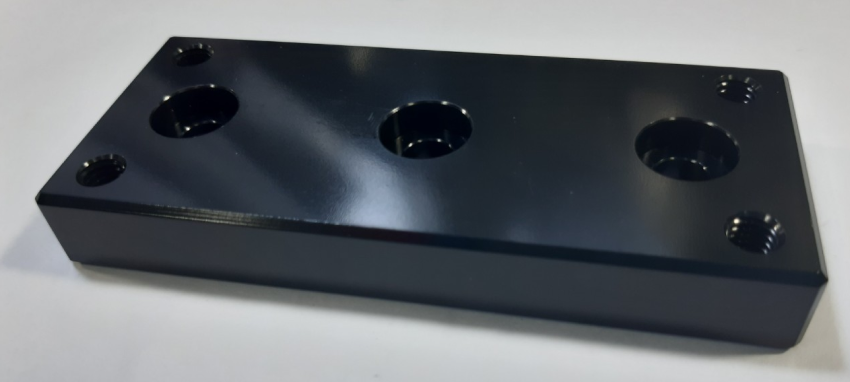
こちらは、機械部品として使用されるアルミ(超々ジュラルミン:A7075-T651)製の分配ブロックです。直角度0.01、平行度・平面度0.02、さらにはH7の穴公差など、複数の厳しい幾何公差が求められる、高精度なマシニング加工品でした。
この製品の最大の課題は、A7075-T651という特殊な材質にありました。お客様はこれまで、「この材料は、専門業者でなければ材料入手も加工も不可能だ」とお考えでしたが、そのためアルミダイカスト専門業者にサプライヤーが限定されることで、コストが高止まりしている状況にありました。
この長年の課題に対し、当社はベトナムの提携工場でのワンストップ生産をご提案いたしました。当社の幅広いネットワークを駆使することで、特殊なA7075材の安定調達ルートを確保することも可能です。さらに、高い技術力を持つパートナー企業にて、材料調達から高精度なマシニング加工、黒アルマイト処理、そして精密検査までを一貫して行うことで、大幅なコストダウンを実現いたしました。
お客様からは、「専門業者しか扱えない」という長年の思い込みが覆され、品質を維持したまま、これほど大きなコストダウンが実現できたことに、驚きと喜びの声をいただいております。
組立冶具(エア便 特急対応)
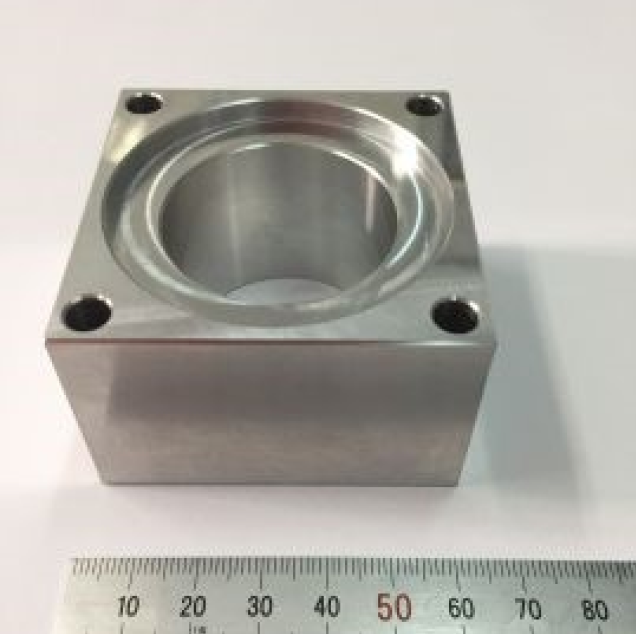
生産ラインで使用されるアルミ(A2017)製の組立治具です。今回は「受注後5日間」という、極めて短い納期でのご依頼でした。
今回のお客様は、急な仕様変更により、組立治具が特急で必要となったとのことでした。しかし、海外調達では船便輸送が基本となるため、このような超短納期での対応は不可能だとお考えでした。
この「特急対応」という非常に高いハードルのご要望に対し、当社はベトナムでの製造と、輸送手段を航空便(エア便)に切り替えるというスキームをご提案いたしました。製造から出荷までを最優先で進め、航空便を活用することで、受注からわずか5日間という、国内調達と変わらないスピードでお客様の元へ製品をお届けすることに成功しました。
丸頭特殊ボルト
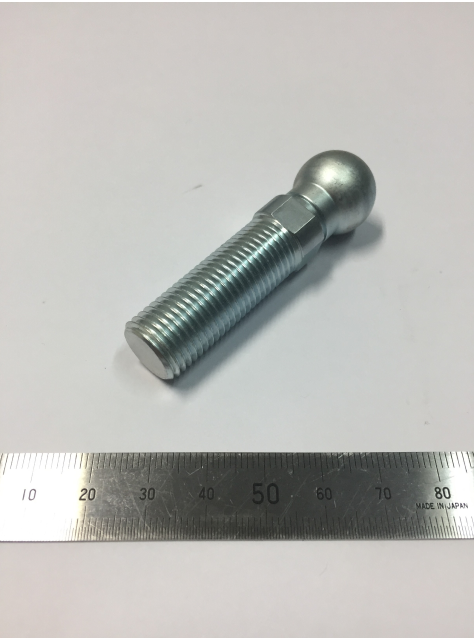
機械部品として使用されるSUJ2製の丸頭特殊ボルトです。冷間加工で成形され、真球度S0.03という極めて高い精度が求められます。
このお話は、お客様が長年取引していた国内の冷間加工メーカーが廃業してしまい、この特殊ボルトのサプライチェーンが完全に途絶えてしまったという、深刻なご相談から始まりました。特に、SUJ2という材質の冷間加工と、その後の高周波焼入れまでを一貫して対応できる、高い技術力を持ったサプライヤーであったため、代替先を見つけるのは絶望的な状況でした。
この危機的な状況に対し、当社はベトナムでのワンストップ生産をご提案。当社のネットワークを駆使し、SUJ2材の冷間加工に対応できるだけでなく、現地で高周波焼入れまで一貫して行えるという、お客様の要求を完璧に満たすパートナー企業をベトナムにて選定し、お客様とマッチングして解決いたしました。
丸頭特殊ボルトアッセンブリ
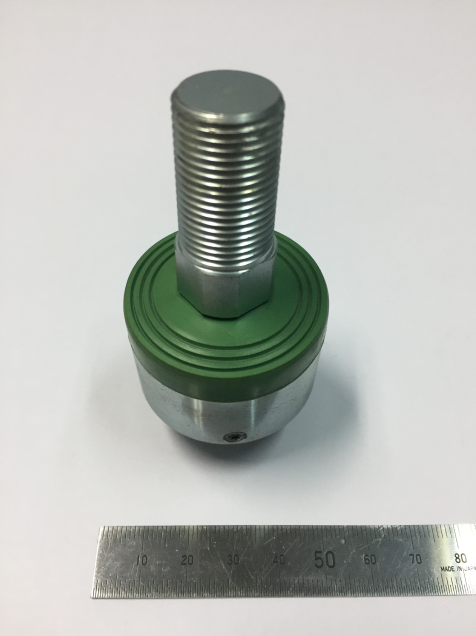
こちらは、特殊ボルト(SCM440他)と複数の部品からなる、丸頭特殊ボルトアッセンブリです。各種サイズを取り揃え、最終の梱包まで含めたOEM供給に対応しています。
このお話は当初、お客様が取引していた国内の部品メーカーが廃業してしまい、構成部品である「特殊ボルト単品」の調達先を探している、というご相談から始まりました。
しかし、当社がお話をお伺いする中で、お客様がその特殊ボルトを調達後、他の部品と組み合わせて社内で組立・梱包作業を行っており、その工数や管理コストが大きな負担となっていることが分かりました。そこで当社は、単にボルト単品を製造するのではなく、関連部品の調達から組立、梱包までをすべて一貫して海外で行う「アセンブリ供給」をご提案いたしました。組立工程の半自動化なども含めた、トータルコストダウンのスキームを設計いたしました。
海外部品調達代行はいわいにお任せください!
長年頼りにしてきた国内サプライヤーの突然の廃業リスクは、もはや従来の対策だけでは防ぎきれません。今こそ、事業を止めないためのBCP戦略としての「海外調達」が注目されています。
いわいは、独自の「日本品質」基準でのサプライヤー選定をはじめ、部品加工から組立・梱包までのワンストップ対応、Zoom検品による確実な品質保証により、初めての海外調達でも安心の体制を構築します。貴社の生産ラインを廃業リスクから守り、「途切れない供給」と「調達担当者様の安心」を実現する海外部品調達代行は、いわいにお任せください。