「来年いっぱいで廃業します」。長年ロストワックス部品を任せてきた鋳造所から、そんな連絡を受けたことはないでしょうか。図面も型もそのままなのに、代わりの工場を探し始めると対応できる鋳造所は思った以上に少なく、見つかっても小ロットでは受けてもらえない。装置・機械メーカーの調達部門で、いま静かに広がっている状況です。
本記事では、ロストワックスの製法と他の鋳造法との違い、メリット・デメリット、寸法公差
の目安を整理します。そのうえで「なぜ代わりの調達先が見つからないのか」という構造的な理由に踏み込み、ベトナムでの調達と、その品質をどう担保するかをご説明します。

ロストワックスとは?複雑形状を一体で鋳る精密鋳造
ロストワックス鋳造とは、ろう(ワックス)で作った模型をセラミックで包み、加熱してろうを溶かし出し、残った空洞へ溶かした金属を流し込む精密鋳造法です。名前は「失われる(lost)ろう(wax)」に由来します。ポイントは、模型を壊さずに抜く必要がないこと。砂型のように型を割って模型を抜く工程がないため、アンダーカットなどの複雑形状を成形しやすく、中空部も中子などを用いることで対応できる場合があります。
ロストワックス鋳造(精密鋳造)の定義
ロストワックスは「精密鋳造(インベストメント鋳造)」に分類されます。セラミックスラリーを何層も塗り重ねて鋳型を作るため鋳肌が滑らかで、寸法精度も鋳造法のなかでは高い部類です。ステンレス鋼、耐熱鋼、アルミニウム合金、銅合金、チタン合金まで対応できる点も特徴といえます。
ワックス型から製品になるまでの6工程
| 工程 | 内容 |
| 1. ワックス型成形 | 金型にワックスを射出し、製品形状の模型を作る |
| 2. ツリー組付け | 複数のワックス模型を湯道(ゆみち)へ樹木状に組み付ける |
| 3. スラリー塗布・乾燥 | セラミックスラリーへ浸し、砂を付着させる工程を繰り返して殻を作る |
| 4. 脱ロウ・焼成 | 加熱してワックスを流出させ、鋳型を高温で焼き固める |
| 5. 鋳込み | 溶かした金属を鋳型へ流し込み、凝固させる |
| 6. 切断・仕上げ | 鋳型を壊して製品を取り出し、湯道から切り離して仕上げる |
注目していただきたいのは2と3です。ツリー単位でまとめて鋳込むため小さな部品を数十個単位で同時に成形でき、その一方で鋳型は毎回壊すため、量産のたびに殻を作り直す必要があります。この構造が、コストと納期の性質を決めています。
砂型鋳造・ダイカストとどう違うのか
判断の軸は、精度・型費・ロット・形状自由度の4つです。寸法精度は高い順にダイカスト、ロストワックス、金型鋳造(グラビティ鋳造)、砂型鋳造となります。一般的な寸法公差の目安は、ダイカストがCT5〜6、ロストワックスがCT6〜7、金型鋳造がCT6〜8、砂型鋳造がCT9〜12です。このCTという等級はJIS B 0403「鋳造品―寸法公差方式及び削り代方式」で定められたもので、同規格は1995年の改正後、2025年6月20日に確認され現在も有効です。
精度・型費・ロット・形状自由度で比較する
| 比較軸 | 砂型鋳造 | 金型鋳造 | ロストワックス | ダイカスト |
| 寸法公差の目安 | CT9〜12 | CT6〜8 | CT6〜7 | CT5〜6 |
| 型費 | 低い | 中程度 | 中程度(ワックス用金型) | 高い |
| 適した数量 | 単品〜中量 | 中量 | 小ロット〜量産 | 量産 |
| 形状の自由度 | 中(抜き勾配が必要) | 中 | 高(アンダーカットも可) | 中 |
| 対応材質 | 広い | やや限定 | 広い(ステンレス・チタンも可) | 非鉄中心(アルミ・亜鉛) |
| 製品サイズ | 大型まで可 | 中型 | 小〜中型が中心 | 小〜中型 |
ダイカストは精度で上回りますが、扱えるのはアルミニウム合金や亜鉛合金など非鉄が中心です。ステンレスや耐熱鋼で複雑形状を作りたい場合、ロストワックスは有力な選択肢になります。ただし条件によっては砂型鋳造、MIM(金属粉末射出成形)、切削と溶接の組み合わせが適することもあるため、形状と数量の両面から比較して選ぶのが基本です。
ロストワックスが向く部品・向かない部品
向いているのは、溶接やねじ止めで組み合わせている中小サイズの構造部品、切削では材料歩留まりが極端に悪くなる形状、ステンレスやチタンなど被削性の低い材質の部品です。バルブ部品、ポンプのインペラ、装置内部のブラケット類が代表例にあたります。
向かないのは、大型で肉厚の構造物、数十ミクロン単位の公差が要求される摺動面です。数個だけ試作したい場合も、金型を新作すると型費負担が大きくなります。ただし3Dプリンタでワックス模型を出力する無金型試作に対応する工場もあるため、数量が少ない段階では確認しておくとよいでしょう。
ロストワックスのメリットとデメリット
メリットとデメリットは表裏一体で、「鋳型を毎回作り直す」という性質から両方が生まれています。判断は感覚ではなく、年間数量と削減できる加工工数の金額を突き合わせて決めるのが現実的です。
メリットは複雑形状の一体化と切削工数の削減
第一に、部品点数を減らせます。3点を溶接で組んでいたブラケットを一体で鋳造できれば、溶接工程と歪み取り、その検査工程がまとめて消えます。第二に、鋳肌が滑らかで切削の取り代が小さく、仕上げが必要な面だけを削る設計にできます。第三に、対応可能な合金の選択肢が比較的広い点も特徴です。
デメリットは型費・納期・サイズの制約
筆頭はワックス用金型の初期費用です。形状が複雑になるほど金型も複雑になり、費用と製作期間が積み上がります。次に納期。塗布・乾燥を繰り返し、脱ロウ・焼成を経て鋳込むため、切削のように「明日から削り始める」進め方はできません。鋳型はセラミックの殻であり、大型化するほど自重で割れやすくなるというサイズ制約も残ります。
寸法公差の目安をどう読むか
ロストワックス専業メーカーが公開している一般公差は、次の水準です。
| 寸法範囲 | 一般公差 | 特別公差 |
| 0〜10mm | ±0.25mm | ±0.15mm |
| 10〜25mm | ±0.30mm | ±0.25mm |
| 25〜50mm | ±0.50mm | ±0.30mm |
| 50〜75mm | ±0.80mm | ±0.50mm |
| 75〜100mm | ±1.00mm | ±0.60mm |
| 100〜125mm | ±1.2% | ±0.70mm |
ただし、これはあくまで目安です。JIS B 0403の附属書Aも述べているとおり、鋳造工程の精度は設計の複雑さ、模型や金型の状態、金属の種類、作業方法に左右されます。公差が厳しい面だけを機械加工で仕上げる前提にし、鋳放しで狙う寸法と削る寸法を図面上で分けておくと、見積の精度が上がります。
なぜいま、ロストワックス部品の調達先が見つからないのか
鋳造は溶解炉や焼成炉を抱える装置産業でありながら、湯流れや収縮の見極めという技能にも依存します。設備投資と技能承継のどちらか一方だけでは続かないため、後継者が決まらないまま設備ごと止まる。しかも、その連絡は取引先へ事前予告なく届きます。
鋳造品製造業の事業所数から見える現実
日本の鋳造品製造業の事業所数は1,993、従業員数は72,946人です(2024年6月1日現在)。内訳は銑鉄鋳物803、鋳鋼68、非鉄金属鋳物511、ダイカスト611となっています(経済産業省 2024年経済構造実態調査/素形材センター)。
ここで注意したいのは、1,993はこの4分類の合計であり、ロストワックスに対応できる事業所の数ではないという点です。ロストワックスには専用のワックス射出設備、塗布・乾燥ライン、脱ロウ・焼成炉が一式必要で、砂型鋳造所が「明日から精密鋳造も」と切り替えられる工法ではありません。実際に発注先の候補となる工場は、この母数よりかなり限られると考えておくのが現実的です。
>>技術承継問題とは?製造業の調達担当者が知っておきたい供給リスクと海外調達
型の移管(引っ越し)がしにくい理由
「型はうちの資産だから、別の鋳造所へ持ち込めばいい」。そう考えて動いても、うまくいかないことがあります。ワックス用金型は、製品形状そのままの寸法では作られていないからです。ワックスの収縮、焼成による鋳型の変化、金属が凝固する際の収縮を織り込み、その鋳造所の材料・炉・作業条件に合わせて寸法が作り込まれています。湯道の位置や太さも同じです。
つまり金型は、その工場の条件とセットで初めて狙いの寸法が出る道具になっています。別の工場へ持ち込むと同じ型でも寸法が振れ、修正の作り込みからやり直しになります。加えて、金型の所有権が鋳造所側にある、あるいは共有という契約も珍しくありません。廃業の連絡を受けてから所有関係を確認し始めると、時間だけが過ぎていきます。
小ロット・短納期が通らなくなっている
残った鋳造所へ相談しても、今度は数量の壁があります。ツリー単位で鋳込む以上、まとまった数量のほうが工程効率は上がるためです。稼働率を確保したい工場ほど量産案件を優先し、年間数百個規模の補給部品は後回しになりがちです。結果として「作れる工場はあるが、うちの数量では受けてもらえない」という状態に行き着きます。
ベトナムでのロストワックス調達という選択肢
打ち手は一つではありません。国内での代替先探しに加えて、工法転換や再設計、金型の新作、在庫の積み増しも検討対象になります。
そのなかで、調達先の範囲を海外まで広げるのも主な選択肢の一つです。
ただ、ベトナムで精密鋳造が本当にできるのかという疑問は当然あるはず。結論から言えば、対応できる工場はあります。日系の精密鋳造メーカーがベトナムに生産拠点を構える動きは続いており、溶解から熱処理、機械加工までを一つの敷地内で完結させる工場も立ち上がっています。鋳造と切削を別々の会社へ手配してきた調達担当者にとっては、管理の手数が減る形でもあります。
もう一つ、ロストワックスは海外調達と相性のよい工法です。ワックス模型の組み付け、スラリー塗布と砂かけの繰り返し、湯口跡の研削と仕上げ。人の手に残る工程が多く、その工程に人員を割ける工場かどうかで受注の可否が変わります。国内で「作れる工場はあるが、うちの数量では受けてもらえない」となるのは、限られた人手を量産案件へ優先せざるを得ないという事情も大きい。ならば、探す範囲を国内に限る理由はありません。
商社が間に入ることで品質リスクを下げる
とはいえ、工場があることと、自社の図面どおりの部品が届くことは別の話です。海外調達の不安は「現物が届くまで品質が分からない」という一点に集約されます。
ここを埋めるのが、商社が間に立つという方法です。当社では、現地視察と監査を経た工場とだけ直接契約し、納品前にZoomを使ったリアルタイム検品を実施しています。通訳が同席するため、仕様書の解釈や技術的なやり取りをその場で確認・修正できます。「思っていたものと違う」に納品後ではなく製造段階で気づける分、品質リスクを下げられます。あわせてNDAと取引契約書を取り交わし、図面の流出や仕様逸脱のリスクも管理しています。
なお鋳造品の場合は、外観と寸法だけでなく、材質と内部品質の裏づけも発注時に取り決めておくと安心です。材料のミルシート(材料証明書)、熱処理記録、初品の寸法検査成績書、そして用途によっては浸透探傷試験(PT)や放射線透過試験(RT)などの非破壊検査の要否が該当します。どこまで求めるかで見積は変わるため、図面と一緒にご相談ください。
>>ベトナムで金属加工品を海外調達するには?品質管理の壁と解決策を徹底解説
>>商社だからこそ可能な海外部品調達の品質管理体制
ロストワックス部品の海外調達なら、いわいにご相談ください
株式会社いわいは1974年創業の専門技術商社です。ベトナムを中心とした協力工場と直接契約し、高精度・多工程部品の海外調達代行を行っています。ロストワックスによる精密鋳造部品についても、図面と要求仕様をもとに対応可否をご相談いただけます。
工場選定から検品まで、商社が間に立つ意味
当社の海外調達全体での実績値は次のとおりです。いずれも切削・板金・溶接を含む海外調達全体の数値であり、鋳造品に限定した実績ではありません。
| 指標 | 実績 |
| 検品合格率 | 99.30% |
| ベトナム提携工場の監査通過率 | 100% |
| 納品後の品質トラブル発生率 | 0.2%以下 |
| Zoom検品導入率 | 90%以上 |
| NDA締結率 | 100% |
| 梱包トラブルゼロ継続日数 | 500日以上 |
工場を選び、契約で守り、納品前に確認し、梱包まで管理する仕組みは、工法が変わっても同じように機能します。海外調達では、仕様や検査条件の確認不足も品質問題の一因となります。
図面からの見積・試作の進め方
進め方は、お問い合わせ、詳細ヒアリング、お見積もり回答、取引条件の確認とご発注、部品製作、検査・品質保証、出荷・納品・検収の7ステップです。図面と要求仕様をいただいた段階で最適な協力工場を選定し、コスト・品質・納期を総合的に評価してご提案します。
紙図面やPDFからでもご相談いただけます。図面データ化代行サービスにより、海外調達に対応できるCADデータへ変換したうえで手配へ進めます。ただし、寸法・公差・材質の情報が不足している場合は、追加確認や現物測定が必要になります。
まとめ
ロストワックスは、ろうの模型をセラミックで包んで鋳込む精密鋳造法で、ステンレスやチタンを含む複雑形状を一体で作れる工法です。
一方で国内の鋳造品製造業は4分類合計で1,993事業所であり、そのうちロストワックスに対応できる工場は限られます。金型は工場の条件と一体で作り込まれているため、廃業時の移管も簡単には進みません。
ベトナムには日系メーカーの精密鋳造拠点が立ち上がっており、商社が工場選定と検品に間へ立つことで、品質リスクを抑えながら調達先を検討できます。
こちらのコラムでは海外部品調達のよくあるトラブルについてより詳しく完全ガイドとしてお届けしております。ぜひご覧ください。
≫【完全ガイド】海外部品調達のよくあるトラブル10選とその解決策とは?
よくある質問
Q. ロストワックスの寸法公差はどのくらいですか?
A. 一般公差の目安は25〜50mmで±0.50mm、特別公差で±0.30mm程度です。形状や材質で変動するため図面単位でご確認ください。
Q. 既存の金型はそのまま海外工場で使えますか?
A. 収縮率や湯道が元の工場条件に合わせて作られているため、そのまま使えるとは限りません。作り直す前提でご相談ください。
Q. 小ロットでも海外調達できますか?
A. 数量と形状によります。国内で断られた数量でも成立する場合があるため、まず図面と年間数量をお知らせください。
「国内品質×海外調達」を実現!海外協力工場の実力を、映像でご確認ください!
【ベトナム企業紹介】 設計から塗装・アフターサービスまでワンストップ対応
本動画では、設計から生産、塗装、アフターサービスまで 一貫して対応できる海外協力企業をご紹介しています。
【海外協力企業紹介】NDAに基づく情報管理体制|部品加工海外調達センター
本来であれば製造現場の詳細をお見せしたいところですが、 本動画では、NDA(秘密保持契約)に基づき公開できない箇所にぼかし加工を施しています。
【ベトナム協力企業紹介】精密加工から組立・塗装までワンストップ。ベトナム巨大加工企業の実力
ベトナムで6拠点・従業員2000名規模の巨大加工企業をご紹介します。
実際にいわいが海外で調達した製品事例をご紹介
続いて、実際に当社がベトナムをはじめとした海外で調達した精密部品の製品事例をご紹介いたします。
空圧機器用六角プラグ
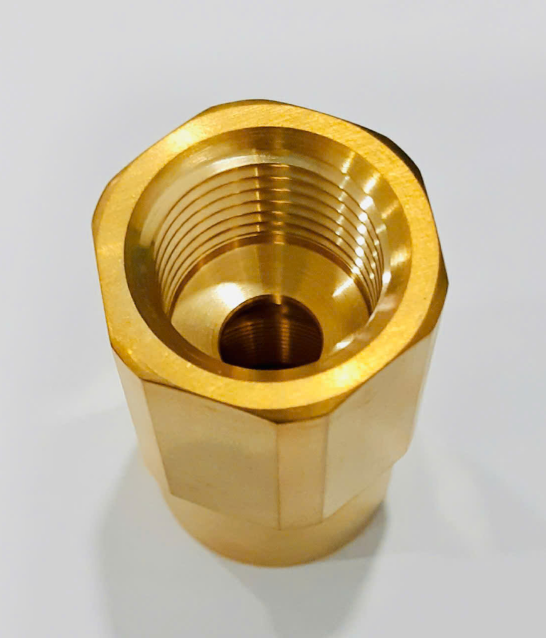
この製品は、品質を担保するために、材料に日本製の真鍮(C3604)を使用することが必須条件でした。そのためご相談前のお客様は、コストが割高になる国内での生産を余儀なくされていました。
そこで当社では、お客様の指定する日本製の材料をベトナムに輸入し、現地で製造するというスキームをご提案。これにより、品質条件を満たしたまま、大幅なコストダウンを実現しました。
クランプブロック
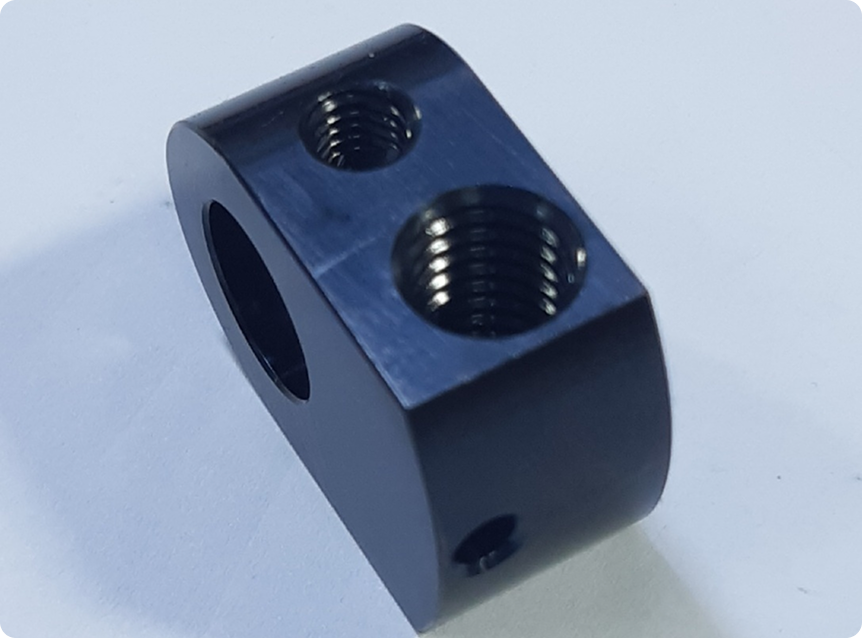
このクランプブロックの調達において、お客様は深刻なサプライチェーンの問題に直面していました。近年、国内では黒染め処理に対応できる加工業者が年々減少しており、「精密なマシニング加工」から「繊細な表面処理」までを一貫して任せられるサプライヤーが、国内では見つからなくなってしまったとのことでした。
この将来的なお悩みに対し、当社はベトナムの提携工場での「一貫生産」をご提案いたしました。加工から表面処理までを別々の企業で行う場合、工程間の輸送で傷がつくリスクや、品質管理の分断といった問題が避けられません。しかし当社では、マシニング設備を保有する加工業者と、黒染め処理設備を保有する表面処理業者と、それぞれで最適なパートナー企業を選定いたしました。これにより、当社による一元的な品質管理体制の下で、移動に伴う品質リスクをゼロにし、お客様の厳しい要求をクリアすることが可能となります。
A6061製 空圧機器用 マニホールドブロック
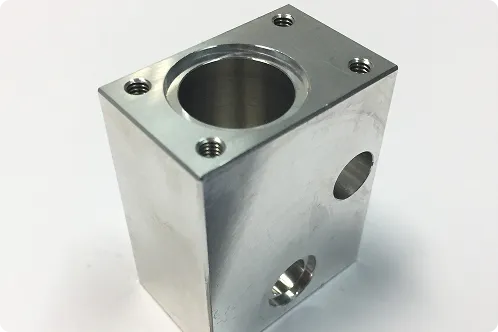
アルミ(A6061)製のマニホールドブロックです。マシニング加工後、アルマイト処理を施して仕上げています。
この製品は、機能面・外観面において、一切の傷が許されないという非常に厳しい品質基準が設けられていました。そのためお客様は、品質が安定し、かつ信頼できる検査体制を持つサプライヤーを求めていらっしゃいました。
この厳格な品質要求に対し、当社はベトナムパートナーが持つ高度な品質保証体制でお応えいたしました。
水処理機械用 カップリング
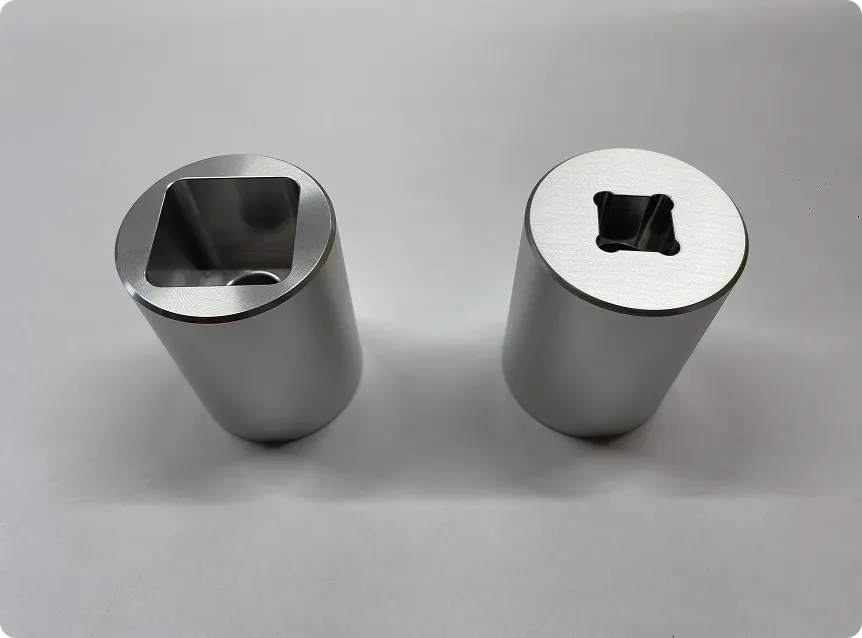
こちらは、水処理機械に使用されるステンレス(SUS304)製のカップリングです。高精度な四角穴(公差:-0, +0.05)の加工が特徴です。
今回のご相談は、お客様が直面していた、深刻な事業継続の課題から始まりました。まず、長年この部品を供給していた国内の仕入先が廃業してしまい、代替となるサプライヤーが見つからず、やむなくお客様が自社での内製化に踏み切りました。しかし、その頼みの綱であった社内の加工部門も、深刻な人手不足により、担い手がいなくなってしまうという危機的な状況に陥っていました。
お客様が「新たな職人を探して採用するしかない」とまでお考えだった、この「人手不足」という経営課題に対し、当社は海外での一貫生産をご提案いたしました。
超々ジュラルミン製 分配ブロック
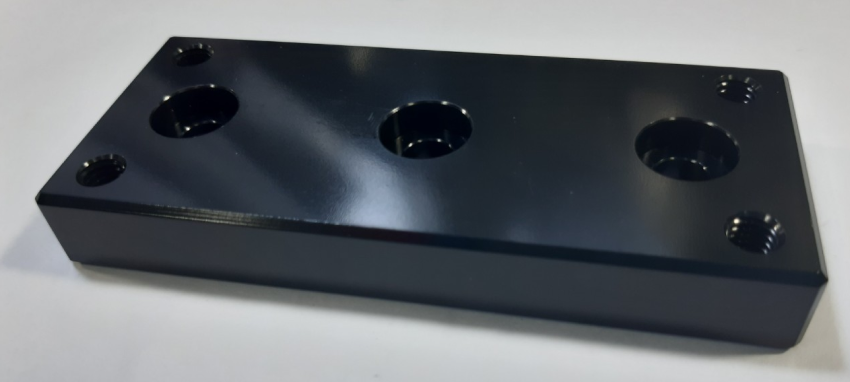
こちらは、機械部品として使用されるアルミ(超々ジュラルミン:A7075-T651)製の分配ブロックです。直角度0.01、平行度・平面度0.02、さらにはH7の穴公差など、複数の厳しい幾何公差が求められる、高精度なマシニング加工品でした。
この製品の最大の課題は、A7075-T651という特殊な材質にありました。お客様はこれまで、「この材料は、専門業者でなければ材料入手も加工も不可能だ」とお考えでしたが、そのためアルミダイカスト専門業者にサプライヤーが限定されることで、コストが高止まりしている状況にありました。
この長年の課題に対し、当社はベトナムの提携工場でのワンストップ生産をご提案いたしました。当社の幅広いネットワークを駆使することで、特殊なA7075材の安定調達ルートを確保することも可能です。さらに、高い技術力を持つパートナー企業にて、材料調達から高精度なマシニング加工、黒アルマイト処理、そして精密検査までを一貫して行うことで、大幅なコストダウンを実現いたしました。
お客様からは、「専門業者しか扱えない」という長年の思い込みが覆され、品質を維持したまま、これほど大きなコストダウンが実現できたことに、驚きと喜びの声をいただいております。
組立冶具(エア便 特急対応)
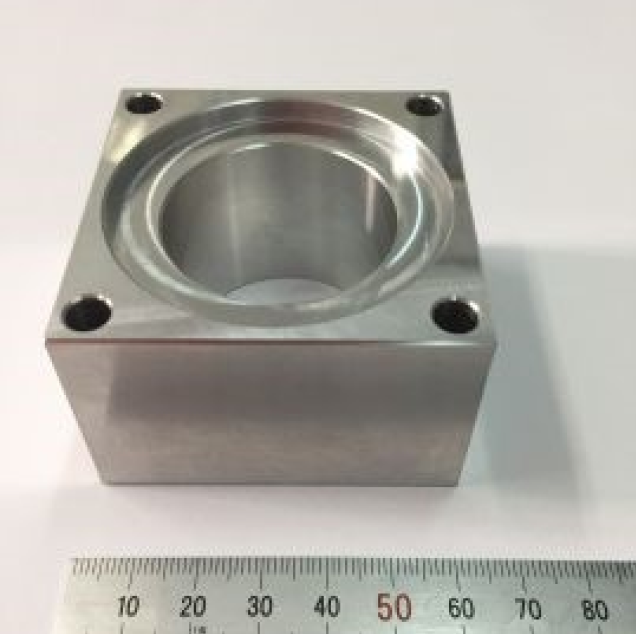
生産ラインで使用されるアルミ(A2017)製の組立治具です。今回は「受注後5日間」という、極めて短い納期でのご依頼でした。
今回のお客様は、急な仕様変更により、組立治具が特急で必要となったとのことでした。しかし、海外調達では船便輸送が基本となるため、このような超短納期での対応は不可能だとお考えでした。
この「特急対応」という非常に高いハードルのご要望に対し、当社はベトナムでの製造と、輸送手段を航空便(エア便)に切り替えるというスキームをご提案いたしました。製造から出荷までを最優先で進め、航空便を活用することで、受注からわずか5日間という、国内調達と変わらないスピードでお客様の元へ製品をお届けすることに成功しました。
丸頭特殊ボルト
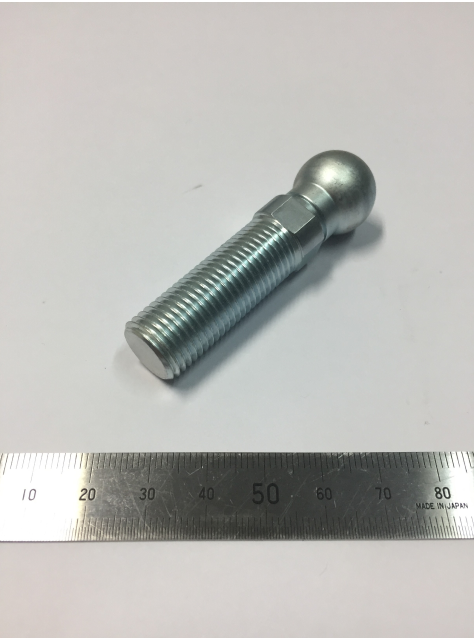
機械部品として使用されるSUJ2製の丸頭特殊ボルトです。冷間加工で成形され、真球度S0.03という極めて高い精度が求められます。
このお話は、お客様が長年取引していた国内の冷間加工メーカーが廃業してしまい、この特殊ボルトのサプライチェーンが完全に途絶えてしまったという、深刻なご相談から始まりました。特に、SUJ2という材質の冷間加工と、その後の高周波焼入れまでを一貫して対応できる、高い技術力を持ったサプライヤーであったため、代替先を見つけるのは絶望的な状況でした。
この危機的な状況に対し、当社はベトナムでのワンストップ生産をご提案。当社のネットワークを駆使し、SUJ2材の冷間加工に対応できるだけでなく、現地で高周波焼入れまで一貫して行えるという、お客様の要求を完璧に満たすパートナー企業をベトナムにて選定し、お客様とマッチングして解決いたしました。
丸頭特殊ボルトアッセンブリ
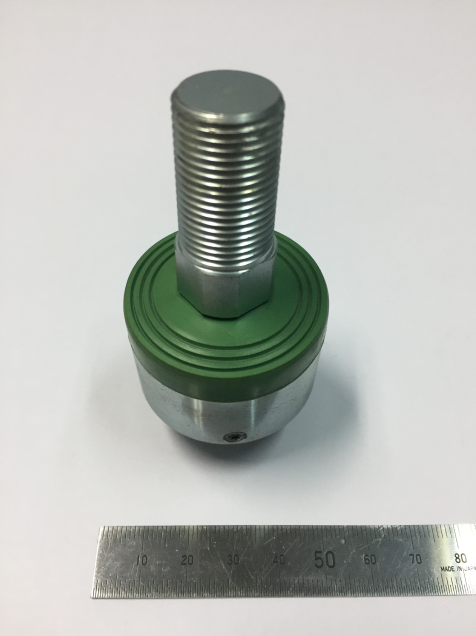
こちらは、特殊ボルト(SCM440他)と複数の部品からなる、丸頭特殊ボルトアッセンブリです。各種サイズを取り揃え、最終の梱包まで含めたOEM供給に対応しています。
このお話は当初、お客様が取引していた国内の部品メーカーが廃業してしまい、構成部品である「特殊ボルト単品」の調達先を探している、というご相談から始まりました。
しかし、当社がお話をお伺いする中で、お客様がその特殊ボルトを調達後、他の部品と組み合わせて社内で組立・梱包作業を行っており、その工数や管理コストが大きな負担となっていることが分かりました。そこで当社は、単にボルト単品を製造するのではなく、関連部品の調達から組立、梱包までをすべて一貫して海外で行う「アセンブリ供給」をご提案いたしました。組立工程の半自動化なども含めた、トータルコストダウンのスキームを設計いたしました。
ベトナムでの金属加工品の調達は、株式会社いわいにお任せください!
今回お伝えしたように、ベトナム調達には大きなメリットがある反面、「文化や商習慣の違い」や「複雑な物流・関税によるコスト逆転」など、現場レベルでの複合的なリスクが潜んでいます。こうした海外調達ならではの「現場の壁」は、一般的な対策だけでは防ぎきれません。
いわいでは、厳しい審査をクリアしたベトナム優良工場のネットワークを活かし、独自の「日本品質」基準で最適なサプライヤーを選定しています。さらに、現地スタッフと連携した「Zoomリアルタイム検品」による手戻り防止や、日本語対応スタッフを介したスムーズな進捗管理、そして見落としがちな輸送・通関を含めた複雑な貿易実務のワンストップ代行により、品質・納期・コスト面のリスクを極限まで低減します。
国内工場の廃業リスク(BCP対策)への備えから、メイン拠点としての活用まで。貴社の生産計画を守り、「確実な納品」と「安心の品質」を実現するベトナム部品調達は、株式会社いわいにお任せください。